FI
Kova totuus pallografiittivaluraudan karbideista
Neljä reikää tuotantoajoon, pora alkaa savuta. Materiaalitodistuksessa lukee pallografiittivalurauta, luokka 80-55-06. Kovuuspisteen tarkistus sydämen kanavan lähellä on 312 HBW, joka on paljon yli spesifikaation. Sirut ovat lyhyitä, hiekkaisia ja harmaita puhtaiden kiharoiden sijaan. Osa on mittojen mukainen, mutta sitä on vaikea työstää ja se on riskialtista kuormitettuna. Syynä on lähes varmasti karbidit.
Pallorautavalujen karbideja tulee harvoin esiin tulevassa tarkastuksessa. Ne piiloutuvat hyväksyttävän keskikovuuden ja puhtaan pinnan taakse. Ne tulevat näkyviin, kun työkalut kuluvat minuuteissa, kierteet repeytyvät tai painetesti epäonnistuu. Ymmärtämällä, mikä ne luo ja kuinka valimot pitävät ne poissa, on suorin tapa välttää samasta ongelmasta maksaminen kahdesti: kerran valussa, kerran koneistuksessa ja takuussa.
Käytännön ero luotettavan pallografiittivaluraudan ja hankalan välillä ei yleensä ole keskikovuus. Juuri kovien, hauraiden faasien puuttuminen juuri niillä vyöhykkeillä, jotka on työstettävä ja kuormitettava.
Mitä karbidit ovat ja miksi ne näkyvät
Oikein jähmettyneessä pallografiittivalurautaa rakenne, hiili saostuu pallomaisena grafiittina eutektisen jähmettymisen aikana. Nämä grafiittikyhmyt antavat raudalle sen sitkeyden, vaimennuskapasiteetin ja työstettävyyden. Transformaatio riippuu ajasta ja ytimenmuodostusolosuhteista.
Kun paikallinen jäähtymisnopeus on liian nopea tai sulakoostumus ajautuu pois grafiittistabiililta vyöhykkeeltä, hiili yhdistyy suoraan raudan kanssa muodostaen sementiittiä (Fe3C). Jos sementiitti muodostaa yhdistetyn verkon, rakennetta kutsutaan ledeburiittikarbidiksi. Se on sama faasi, joka antaa valkoraudalle sen kovuuden, mutta pallografiittiraudassa se on vika, ei suunnitteluominaisuus.
Nodulaarisen raudan kiinteytystutkimus viittaa samoihin laukaisimiin:
- Nopea jäähdytys ohuissa osissa. Sylinterin seinämät, pumpun rivat ja ohjausreunat jähmettyvät nopeammin kuin raskaat ulokkeet, jolloin grafiitille jää vain vähän aikaa.
- Matala hiiliekvivalentti. CE-arvo alle noin 4,3 työntää jähmettymistä kohti karbidin muodostumista.
- Karbidia stabiloivat elementit. Kromi, mangaani, molybdeeni, vanadiini ja boori edistävät sementiitin muodostumista jopa kohtalaisina määrinä, usein valvomattoman teräsromun kautta.
- Rokotteen häipyminen. Inokulaatio tarjoaa grafiitin tarvitsemat ydintymiskohdat. Liian vähän ymppäysainetta tai liian pitkä viive ennen kaatamista jättää sulatteen ilman näitä kohtia.
- Paikalliset lämpöolosuhteet. Valukappaleen viimeisillä jäätymisalueilla massiiviset karbidit keskittyvät.
"Karbidit ovat valukappaleen muisti omasta jäähdytyshistoriastaan. Kysymys kuuluu, luetko muistin ennen koneistusta vai vian jälkeen."
Tiedot. Karbidit eivät ole automaattisesti hylkäyssyy. Jotkin teollisuusvaatimukset sietävät jopa 3 prosenttia karbidia alueittain määritellyillä ei-toiminnallisilla alueilla. Kysymys on siitä, onko toleranssi dokumentoitu ja sovittu vai havaittu vahingossa.
Mitä karbidit vaikuttavat koneistukseen ja käyttöikään
Ensimmäinen kovametalliongelmien sääntö: ne ovat paikallisia. Yksi kylmä kohta yhdessä muottipesässä voi muodostaa kovametallivyöhykkeen, kun taas muu valu on tervettä. Keskimääräiset vetonäytteet voivat kulkea läpi, ja valu voi silti tuhota leikkurin tai halkeaman käytön aikana.
Koneistus on yleensä siellä, missä ongelma ilmenee ensimmäisenä. Sementiitti on paljon kovempaa kuin perliittinen tai ferriittinen matriisi, joten kovametallivyöhykkeen ylittävä leikkuutyökalu kohtaa kovia iskuja. Työkalun käyttöikä lyhenee, mittasäädöstä tulee epävakaa ja viimeistely repeytyy. Porauksessa ero hyvän ja huonon erän välillä näkyy muutaman ensimmäisen reiän sisällä.
Suorituskykypuolella kovametallit poistavat materiaalin kyvyn muuttaa muotoaan plastisesti. Valu, jossa on selkeä kovametalliverkko, käyttäytyy kuin valkoinen rauta: kovempi, mutta hauras. Venymä voi pudota alle 3 prosentin, iskuenergia laskee jyrkästi ja osasta tulee herkkä loville ja jännityskeskittymille. Tällä on merkitystä paineen alaisena oleville pumpun rungoille, lämpökierron alaisena kompressorin koteloille ja työstökoneiden rakenteille, joiden on oltava kohdistettu.
| Omaisuus | Normaali pallografiittirauta | Kovametalliverkolla |
|---|---|---|
| Kovuus (HBW) | 170-250 | 300 - 500 lokalisoitu |
| Pidentymä (%) | 6-18 | Alla 3 |
| Iskusitkeys (J) | 8-25 | Alle 5 |
| Koneistettavuus | Hyvä vakiotyökaluilla | Huono; nopea kuluminen ja halkeilu |
| Epäonnistunut käyttäytyminen | Muovautuva muodonmuutos ja näkyvä varoitus | Hauras murtuma ilman merkittävää varoitusta |
Vaara. Painetta sisältävässä osassa sisäkulmassa oleva kovametallivyöhyke toimii halkeamisen käynnistimenä. Painetta käytettäessä kova vyöhyke ei kestä rasitusta ja vika muuttuu vuodosta ennen rikkoutumista äkilliseen murtumaan.
Prosessin ohjaimet, jotka pitävät karbidit poissa
Karbidin ohjaus riippuu neljästä muuttujasta: kemiasta, siirrostuksesta, jäähdytysnopeudesta ja lämpökäsittelystä. Vahvimmat valimot hallitsevat kaikkia neljää yhtenä järjestelmänä, eivät erillisinä tarkistuspisteinä.
Kemia ja hiiliekvivalentti
Yleisen teknisen pallografiittiraudan hiiliekvivalentti on tyypillisesti välillä 4,3-4,6 prosenttia ja piin välillä 2,2-2,8 prosenttia. Alaraja on kriittinen: eutektisen CE:n alapuolella sulate tulee alttiimmaksi karbidisaostukselle siirrostuksen laadusta riippumatta.
Myöhäinen ja luotettava rokotus
Inokulaatio lisää ydintymiskohtia grafiitille. Myöhäinen siirrostus, joka tehdään kaatovirrassa tai kauhan siirrossa, antaa suurimman ytimien määrän, kun metalli tulee muottiin. Inokuloinnin ja kaatamisen välinen aika on yhtä tärkeä kuin siirrosteen määrä; haalistunut rokotus on johtava syy erien väliseen epäjohdonmukaisuuteen.
Jäähdytysnopeus ja osan suunnittelu
Valusuunnittelijan ja valimon tulee tarkistaa ohuet osat, terävät siirtymät ja hylsykäytävät ennen kuvion leikkaamista. Ohutseinäiset kompressorikomponentit ovat klassinen esimerkki: jäähdytyskanavat, kapeat seinät ja kierrevyöhykkeet luovat useita paikkoja korkealla paikallisella jäähdytysnopeudella. Valimot, jotka tuottavat säännöllisesti tällaisia osia, mukauttavat portin, kaatolämpötilan ja muottiolosuhteet pysyäkseen grafiitin vakaalla alueella.
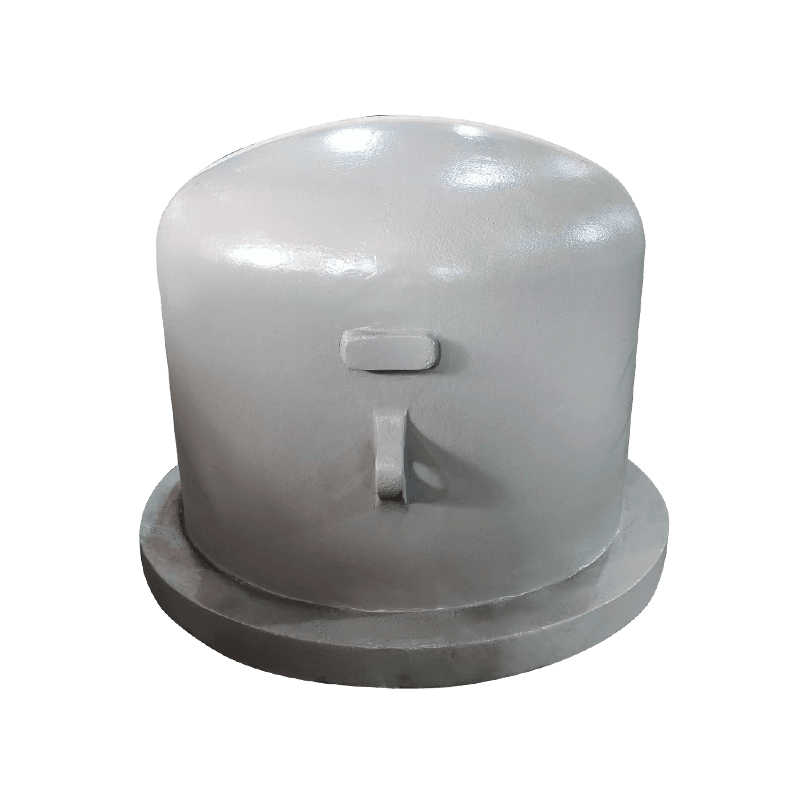
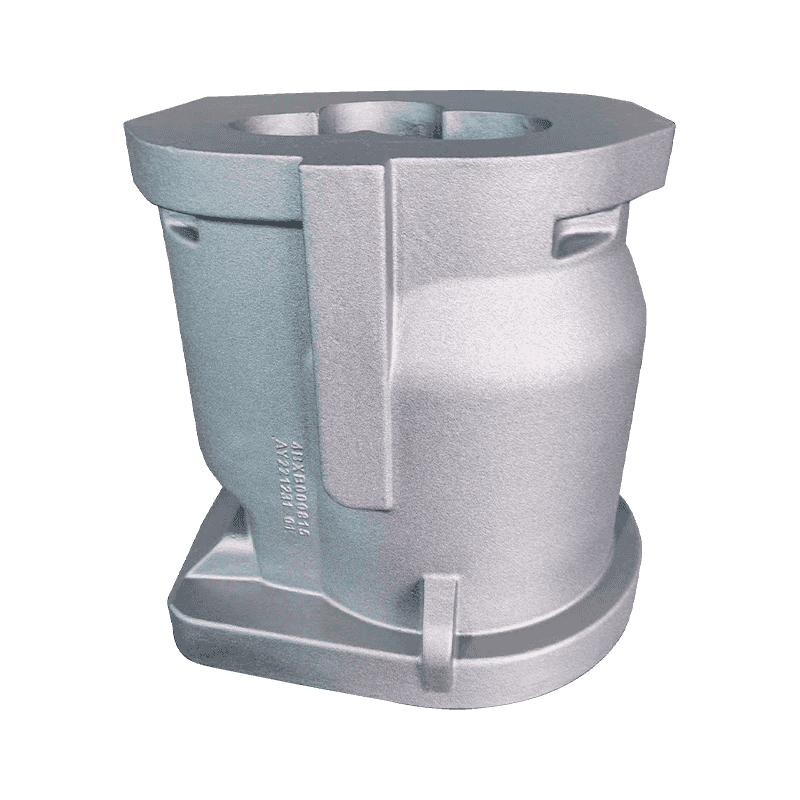
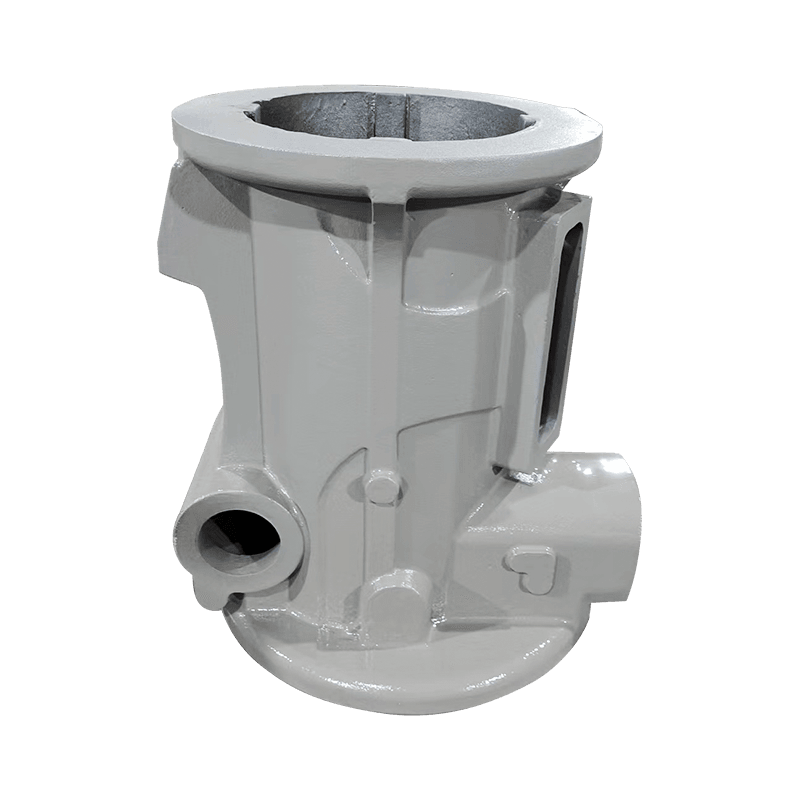
 HT250-kompressorisylinteri hartsihiekkavalulla Tämä painetta kantava sylinteri perustuu erittäin lujaan HT250 valurauta- ja hartsihiekkamuovaukseen. Sen ohuet seinät ja jäähdytyskanavat luovat kovametallille alttiita vyöhykkeitä, mikä tekee tässä käsitellyistä siirtymäalueen riskeistä suoraan relevantteja. Näytä tuote →
Kun ohut osa liittyy raskaaseen, jähmettymisaika muuttuu äkillisesti, ja tämä siirtymävyöhyke on paikka, jossa karbidit näkyvät mieluiten. Kuviotarkistukset, siirtymäsäteet ja ohjattu muotin jäähdytys välttävät ongelman sen sijaan, että korjaat sen myöhemmin.
Lämpökäsittely korjaavana vaiheena
Jos karbideja on jo muodostunut, ferritisoiva hehkutus liuottaa ne. Valukappaleiden pitäminen noin 900 celsiusasteessa yhdestä kolmeen tuntia ja jäähdyttäminen sitten hitaasti mahdollistaa sementiitin hajoamisen ja hiilen saostumisen grafiittina. Työstökoneiden valujen lämpökäsittely noudattaa samaa logiikkaa: tuo matriisi määritettyyn kovuuteen ja poista epävakaat faasit. Lämpökäsittely maksaa aikaa ja energiaa, joten valimot käsittelevät sitä korjaavana vaiheena, eivät prosessiohjauksen korvikkeena.
Työstökoneiden valukappaleet raskaine profiileineen ja pitkineen jäähdytysaikoineen ovat vähemmän alttiina ohutseinämäisille karbideille, mutta tarvitsevat silti määritellyn hehkutusjakson vakaan, yhtenäisen rakenteen aikaansaamiseksi.
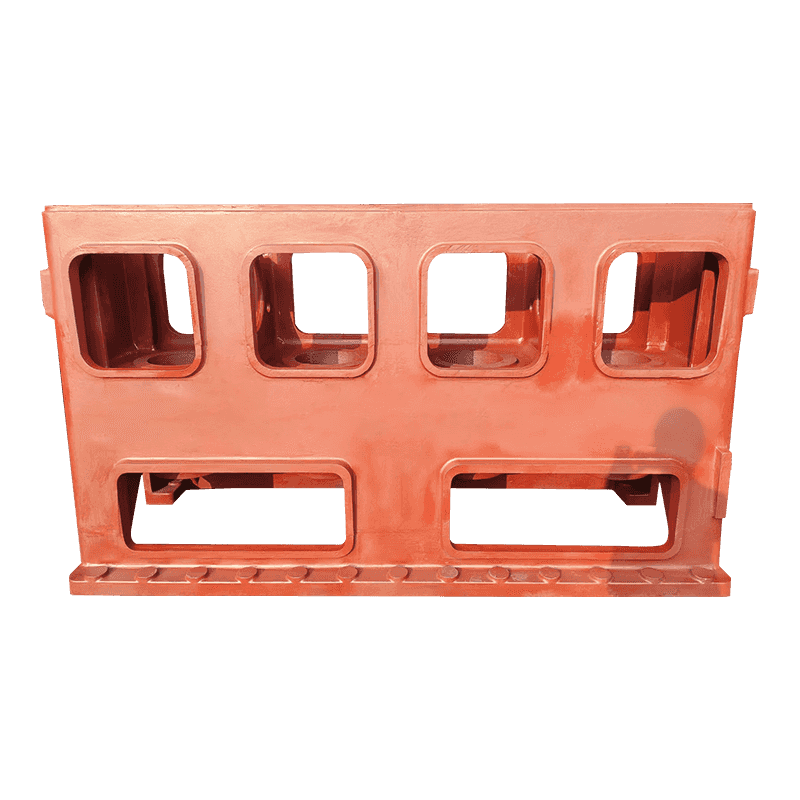
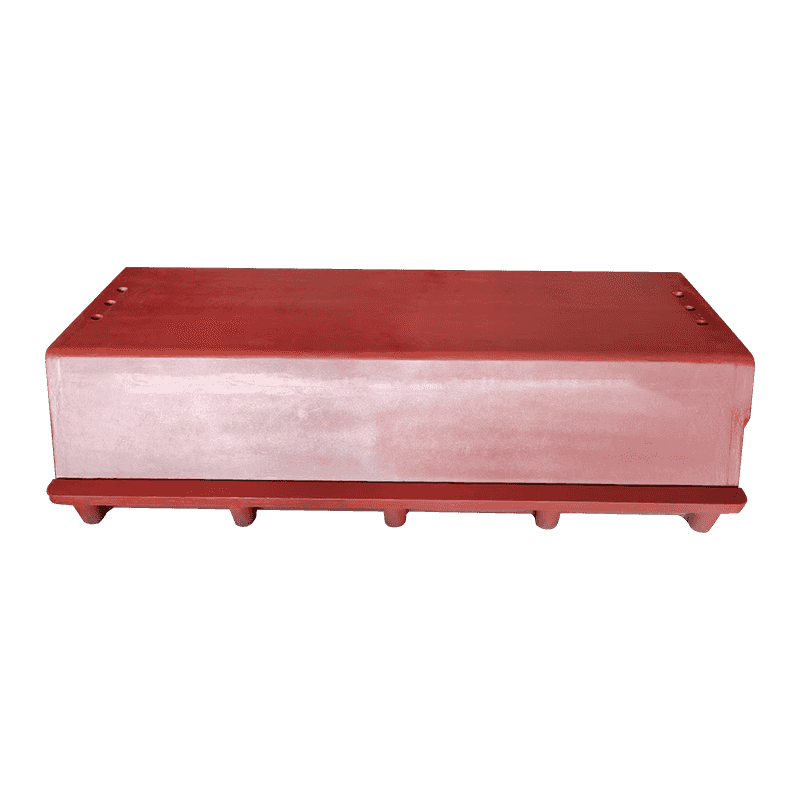
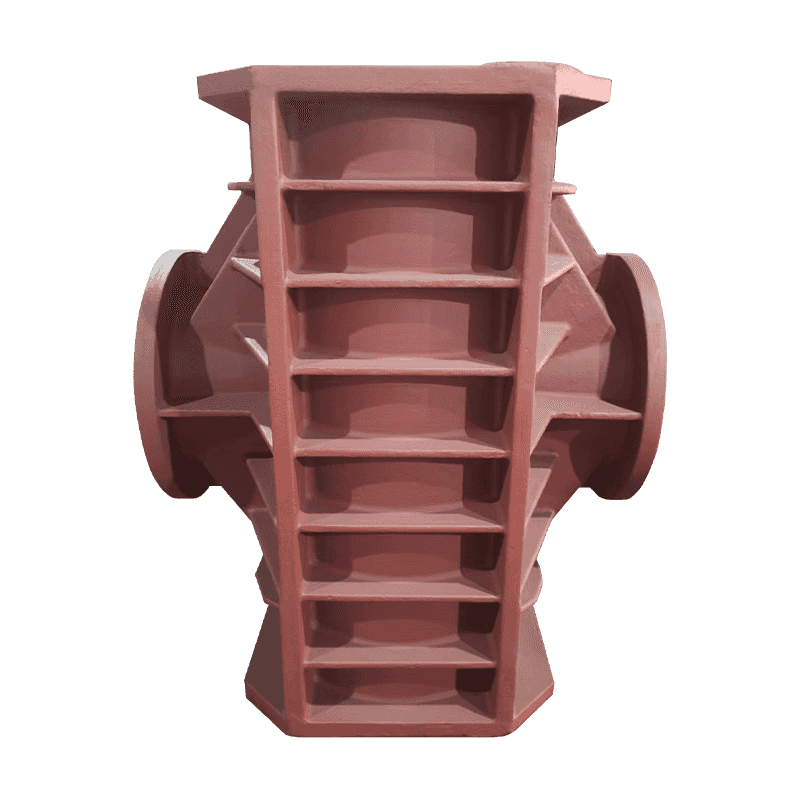
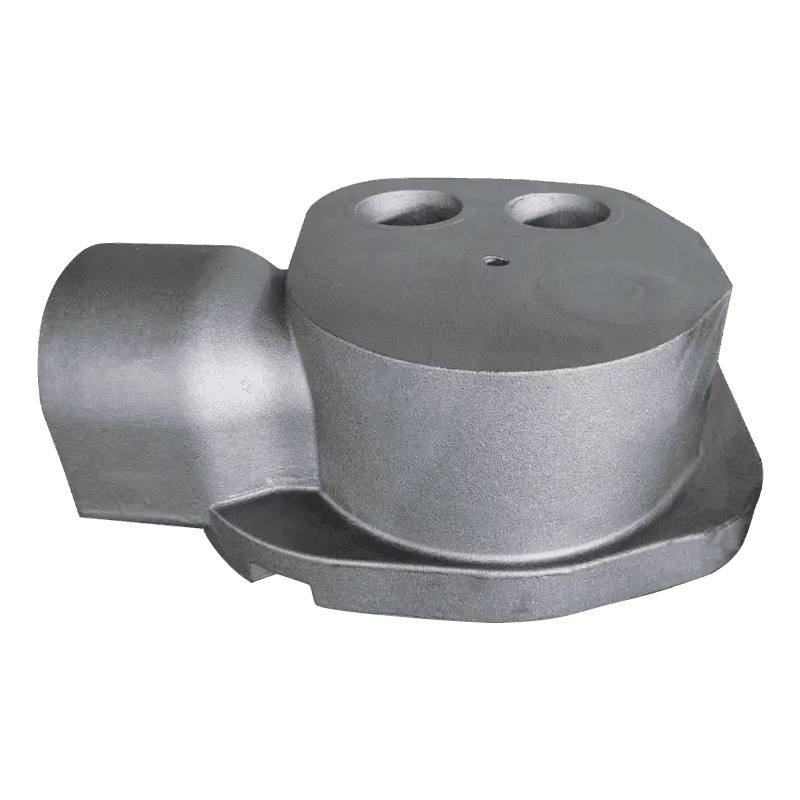
 Vakaa konepohja työstökoneiden tuelle Tämä työstökoneen rakenteellisena perustana toimiva alusta tarjoaa jäykkyyttä ja tärinänkestävyyttä. Ympäröivä teksti korostaa, että raskaan osan valut tarvitsevat edelleen määritellyn hehkutusjakson johdonmukaisen, yhtenäisen rakenteen saavuttamiseksi. Näytä tuote →
Menestystä. Valimo, jossa on tiukat kemialliset rajat, myöhäinen siirrostus ja määritelty hehkutussykli, voi tuottaa pallografiittivalurautaa, joka koneistaa identtisesti erästä toiseen. Tämä johdonmukaisuus on arvokkaampi kuin halvemman latausyhdistelmän säästöt.
Mitä tulee tarkistaa ennen tilauksen tekemistä
Karbidit ovat prosessin tulos, eivät satunnainen tapahtuma. Muutama kohdennettu kysymys erottaa prosessiaan hallitsevan valimon parasta toivovasta. Nämä tarkastukset vievät vähän aikaa ja estävät kovametalliongelmien yllättämisen koneistuksen alkamisen jälkeen.
- Tarkista koko kemian todistus. Useimmat sertifikaatit sisältävät hiiltä ja piitä. Kysy myös kromin, mangaanin, molybdeenin ja vanadiinin rajoituksia. Toimittaja, joka ei raportoi näistä, ei välttämättä valvo niitä.
- Kysy, miten rokottaminen suoritetaan. Virran tai kauhan inokulaatio viimeisimmässä vaiheessa on vahva merkki siitä, että ytimen muodostuminen otetaan vakavasti.
- Määrittele matriisi ja lämpökäsittely. Ilmoita, toimitetaanko valukappaleet valettuina, normalisoituina vai hehkutettuina ja mikä mikrorakenne on odotettavissa kriittisillä alueilla.
- Pyydä kovuuskartta ensimmäisestä artikkelista. Tarkista kovuus ohuista osista ja koneistettujen reikien läheisyydestä, ei vain erikseen valetusta testitankosta. Testitangon kovuuden ja paikallisen kovuuden välinen ero on paikka, jossa karbidit piiloutuvat.
- Kirjoita muistiin karbidin hyväksyntä vyöhykettä kohti. Jos piirustus ei siedä karbideja tietyllä alueella, sano se. Jos pienet määrät ovat hyväksyttäviä muualla, sano myös se.
Pumppu- ja venttiilivalut ovat tyypillinen tapaus, jossa tämä keskustelu kannattaa. Pumpun rungon on oltava painetiivis, koneistettu useilta puolilta ja luotettava vaihtelevissa lämpötiloissa. Karbidikeskustelu siirtyy nopeasti "ovatko kaikki sallittuja" kohtaan "missä ne ovat sallittuja".
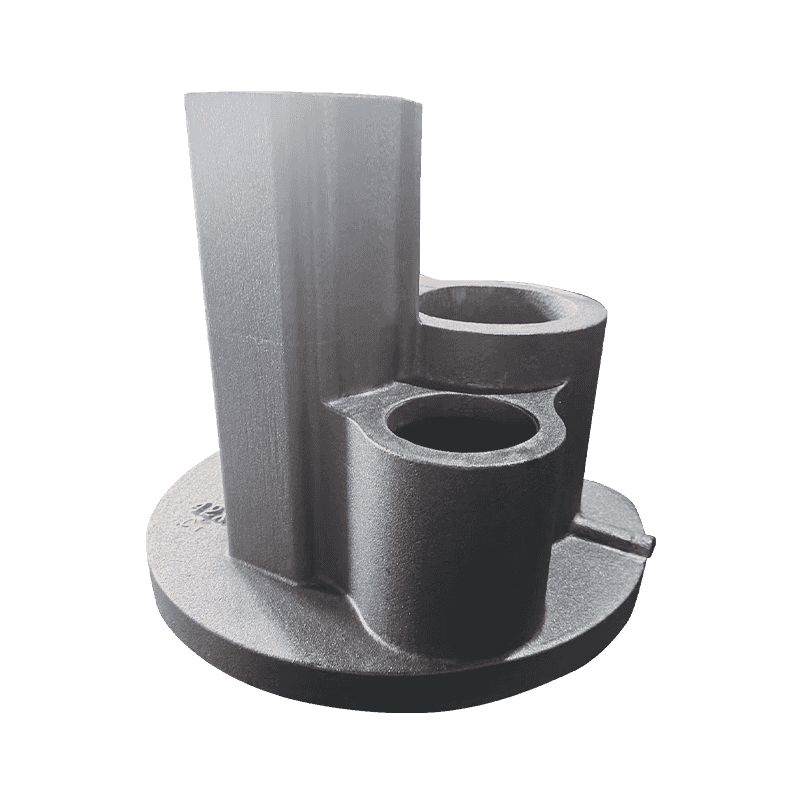
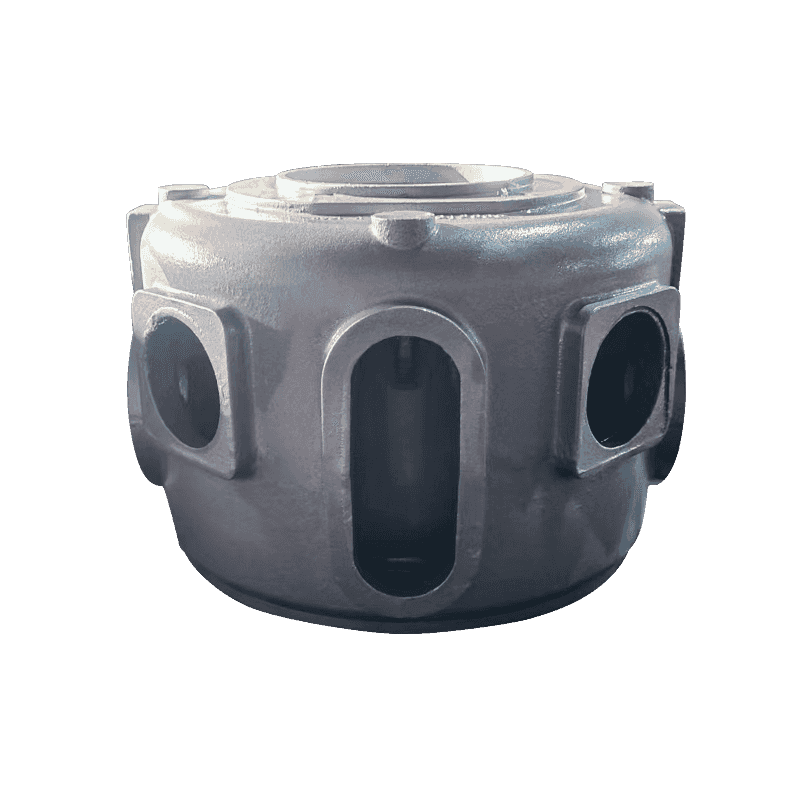
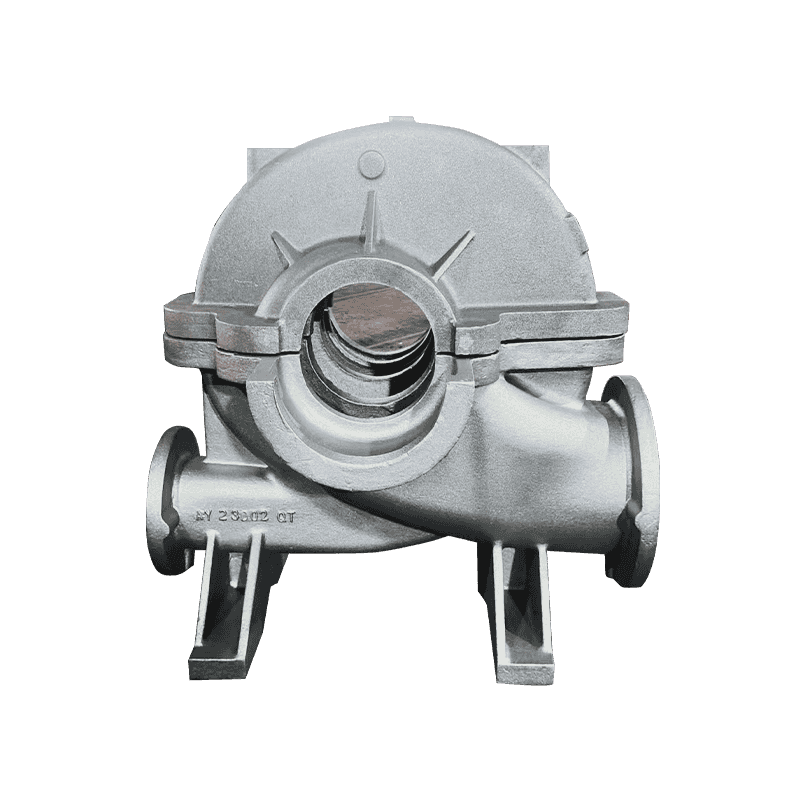
 Pumpun rungon valu paineenpitävällä rakenteella Tämä pumppu ja venttiilirunko ohjaavat nestevirtausta ja tukevat venttiiliä integroiduilla kanavilla. Sen useat koneistetut pinnat ja painetiiviit vaatimukset vastaavat kovametallin sijaintia koskevaa keskustelua, joten se on keskeinen tarkastelukohde. Näytä tuote →
Ennen kuin pyydät tarjouksia, tutustu toimittajan olemassa olevaan portfolioon. Valimolla, joka valmistaa jo samanlaista geometriaa, on mitattavissa oleva etu; voit tarkastaa tuotevalikoima ja arvioi, vastaavatko tuotannossa olevat valukappaleet tarvitsemiasi osia.
Varoitus. Markkinoiden keskiarvoa huomattavasti alhaisempi tarjous ansaitsee lisäkysymyksiä, ei vähemmän. Ero hallitun ja halvan panoksen välillä näkyy usein sulatteeseen tulevien kovametallistabiloivien elementtien määrässä.
Takeaway: Karbideja voidaan hallita, mutta vain jos kysyt
Karbidin muodostuminen pallografiittivaluraudassa on ennakoitavissa. Se seuraa paikallisista jäähdytysnopeuksista, koostumuksesta ja ydintymisolosuhteista, ja sitä voidaan hallita tarkoituksellisella prosessisuunnittelulla. Ennaltaehkäisyn kustannukset ovat vaatimattomat: tiukat kemialliset rajat, oikea-aikainen rokotus ja lämpökäsittely tarvittaessa. Myöhäisen karbidien löytämisen kustannukset ovat korkeat: romutettu koneistus, epäonnistuneet painetestit, koneen seisokit ja kiistanalaiset toimitukset.
Paras aika käsitellä kovametallia on ennen kuvion leikkaamista ja ostotilauksen allekirjoittamista. Toiseksi paras aika on nyt, kun vielä hallitset eritelmiä, vahvistussuunnitelmaa ja keskustelua toimittajasi kanssa.