FI
Paksu grafiitti pallografiittivaluraudassa: miksi muodostuu ja kuinka valimot estävät sen
Pallorautakoneen jalusta, jonka seinät lähestyvät 200 mm, saa valimon näyttämään täydeltä – puhtaat pinnat, hyvät mitat, normaali kovuus. Kuukausia myöhemmin paksuimman seinän keskeltä koneistettu näyte testaa 3–4 prosentin venymän laadun lupaaman 10 prosentin tai laakerin istukan viereen avautuu väsymishalkeama. Leikkaa arvosta sijasta asemalta ja grafiitti näyttää väärän: erillisten pyöreidenhmyjensta mikroskoopissa näkyy ryhmiä muotoisia muotoisia, korallin hiukkasia, jotka pakattu dendriittisien väliin. Se on paksua grafiittia, ja materiaali vaarantui ennen kuin osa koskaan kantoi kuormaa.
Lyhyt versio: paksu grafiitti on raskasprofiilisen pallografiittiraudan tunnusomainen vika . Se muodostuu sin, missä kiinteytyminen on hitainta, se viihtyy korkealla piillä, korkealla hiiliekvivalenttipitoisuudella ja jäännös harvinaisten maametallien kanssa ja saatavaa venymistä ja väsymislujuutta paljon enemmän kuin kovuus koskaan paljastaa. Todellisuudessa mahdollisuus - tuleehtyvä hotspot ja salliva kemia - voi tulla pois, mikä tekee siitä yhden hallittavista vioista, joita valimo kohtaa. Seuraava kattaa itse vian, sen aiheuttamat vahingot ja näin kestäneet vastatoimenpiteet.
Mitä paksu grafiitti on
Paksu grafiitti ei ole vieras inkluusio tai kutistusontelo. Se on morfologia: hiili, jonka tulee tullaityä eristetty pallo kyhmyiksi, sen kasvaa aggregoituina, lisäneinä hiukkasina, näyttävät räjähtäneiltä tai vermikulaarisilta mikroskoopilla. Se esiintyy klustereissa tai dendriittisissä asennoissa, ja se voidaan poistaa silmällä vasten ohutse rautojen D-tyypingrafiitiksi - vaikka se kuuluukin raskaisiin, jäähtyviin, ei nopeasti jäätyviin ohuisiin seiniin.
Kaksi tapaa siitä helposti väliin jäämisen. Ensinnäkin se keskittyy osan lämpökeskukseen – viimeiseksi jähmettyväksi metalliksi – kun taas grafiittimuodot ja rutiinikupongissa näkyy täysin normaaleilta. To koneistetulla tai murtuneella pinnalla se näkyy vain paikallisena tummumisena, sumeana harmaana täplänä, joka on helppo tulkita merkitse värjäytymisenä tai syöttöongelmana. Tässä mennessä, kun on ilmeinen rakossa, hyvä segrafiitti on jo rakentanut valmiiden halkeamareittien verkoston.
Jos tarvitset ensin virkistystä, meidän Selkeäkielinen johdatus pallografiittiraudaan kattaa kuinka materiaali eroaa harmaaraudasta.
Miksit osat ja hidas jäähdytys laukaisevat sen
Ohjausmuuttuja on paikallinen jähmettymisaika. 25 mm:n seinämässä eutektinen reaktio päättyy nopeasti ja kyhmy kasvaa itsenäisesti palloksi. Konekolonnin tai kompressorin kampikammion navan ytimessä sama reaktio voi venyä monta kertaa pidempään – ja eutektisten solujen väliseen viimeiseen nesteeseen suspendoituneet grafiittihiukkaset yhdistyvät ja kasvavat aggregaatiksi sen mukana, että pysyisivät erillään. Vika näkyy juuri siellä, missä kokemus ennustaa: seinän ristyksissä, paksuissa ulkonemissa, syöttöhiekan alla.
Kemia, saako hidas saa aiheuttaa vahinkoa. Kolme koostumustekijää esiintyy johdonmukaisesti. Pii on hallitseva: vika on harvinainen lähellä 2 määrää piitä ja sen esiintyvyys nousee jyrkästi kohti ja yli 3 prosenttia, mikä on yksi, miksi korkeapii tarjolla vahvistetut ferriittiset vaativat erityistä huolellisuutta raskaissa osissa. Korkea hiiliekvivalentti lisää altistumista. Harviniset maametallit ovat hienovaraisempia – ceriumia ja lantaania tarvitsee määriä vahvaan nodularisointireaktioon, mutta välijäämät liittyvät toistuvasti paksuun grafiittiin raskaissa levyissä ja tankoissa.
Paksu grafiitti ei ole huonoa onnea. Tämä tekee pallografiittivalurauta, kun hidas jäähdytys kohtaa sallivan kemian – ja molempia muuttujia voidaan hallita.
Sen mekaanisille ominaisuuksille aiheuttama vahinko
Häviöt eivät ole tasaisia, ja tämä epäsymmetria tekee viasta vaarallisen. Kovuus tuskin liikkuu, koska metallimatriisi on suurelta osin muuttumaton. Vetolujuus vaurioituneella alueella yleensä laskee noin 10-20 prosenttia. Venymä kärsii paljon kovemmin – puolet tai enemmän häviöitä raportoidaan yleensä, kun paksu grafiitti vie merkittävän osan murtumispinnasta. Väsymislujuus kärsii useimmiten, koska liitetty grafiitti toimii sisäisenä lovena: halkeaman ei tarvitse alkaa enää pinnasta, se voi alkaa syvältä seinän sisältä.
Vaara - Kovuus ei korjaa tätä vikaa. Paksuinen alue voi mitata kovuustestissä täysin normaalin, kun taas sen venymä ja väsymisikä ovat hiljaa romahtaneet. Raskaiden osien hyväksymisen on perustuttava edustavan materiaalin vetokokeeseen.
| Omaisuus | Tyypillinen vaikutus | Miksi? |
|---|---|---|
| Vetolujuus | Vähentynyt 10-20 noin noin | Yhdistetty grafiitti korvaa kantavan matriisin heikoilla sisäisillä liitännöillä |
| Pidentymä | Leikkaa käyttää puoleen tai enemmän | Grafiittiverkko tarjoaa jatkuvan, matalaresistanssin halkeilupolun |
| Väsymys voima | Vähentynyt eniten | Sisäiset grafiittiklusterit toimivat pinnanalaisten halkeamien alkutekijöinä |
| Kovuus | Pieni tai ei mitään mitattavissa olevaa muutosta | Metallimatriisiin ei vaikuta tunnelmasti |
Näin valimot löytävät sen ennen kuin asiakas
Havaitsemisen tarvetta mennä etsimään vikaa, koska vika ei tule rutiinitarkastukseen. Suora menetelmä on leikkaus: leikkaa valukappale – tai uhrautuva näyte samasta lämpöpaikasta – tunnetuista pisteistä, valmistele pinta ja arvioi grafiitin muoto metallografisesti standardivertailukaavioita vastaan. Tarkastajat myös tarkkailevat yllä kuvattua paikallista tummumista koneistetuilla tai murtuneilla pinnoilla. Poikkileikkaukseltaan liian suurille valukappaleille ultraäänitestaus toimii seulontatyökaluna, koska hajonnut grafiitti muodostaa mitattavasti pienemmän äänenlaadun; mikä mikä liputettu alue vahvistetaan sitten metallografisesti.
tieto — Erikseen valettu testipalkki kuvaa sulaa, ei valua. Raskaiden osien kohdalla vaadittu kuponkeja, jotka on kiinnitetty paksuimpiin seiniin, tai näytteitä, jotka on leikattu määritellyistä hotspot-vyöhykkeistä, ennen kuin hyväksyt ominaisuustuloksen.
Ennaltaehkäisy: kemia ja jähmettyminen, hallitaan yhdessä
Kemialliset vivut
Ensimmäinen vipu on koostumus. Valimot, jotka kaavat raskaitaosia, pitävät pitävät rutiininomaisesti niin alhaisena kuin laatu sallii – rakenteellisissa ferriittisissä pallografiittivaluraudoissa, mikä tarkoittaa yleensä pysymistä 2,0–2,4 prosentin alueella sen rakenteessa, että ajelehtiisivat kohti 3:a – ja pitävät hiiliekvivalentin hallinnassa samasta. Harvinaisten maametallien jäänösen hallinta on tarkoituksellistametallia: kunnossa takaa nodulaarisuuden, ei koskaan enemmän kuin on tarpeen. Jos osa tarvitsee lisävakuutuksen, mikrolisäykset antimonia, koko suuruus on kymmeniä ppm, ovat vakiintunut vastatoimi, ja korkeapiipitoisissa laaduissa tina on osoittanut samanlaista estävää vaikutusta.
Varoitus - Nämä lisäykset toimivat juuri siksi, että ne ovat hyviä. Ylimääräinen antimonivaraiset rappeutu grafiittimuotojaan, ja harvinaisten maametallien poistaminen kokonaan häviää kyhmyreaktion hauraaksi haitallisia mikroelementtejä vastaan. Vastatoimet toimivat tasapainotettuna ikkunana, riippumaton itsenäisinä kytkimina.
Jäähdytys- ja suunnitteluvivut
Toinen vipu on itse jähmettyminen. Vilunväristykset hotspot-seiniä vasten, massiivisia liitoksia ohen kylkiluut ja evät sekä rehellisesti mitoitetut seinäosat lyhentävät paikallista jähmettimisaikaa – vian perimmäistä syytä. Myös ruokinnan suunnittelulla on merkitystä, koska syötetty mutta jäähdyttämätön hotspot viettää liian kauan soliduksen yläpuolelle. Kiinteytys, joka suorittaa ennen ensimmäistä valun kaatamista, paikantaa lämpökeskuksen tietokoneelta romusäiliön käyttöä.
| Vipu | Käytännön toimintaa | Kauppa katsottavaksi |
|---|---|---|
| Silikoninen ikkuna | Pidä piitä lähellä luokan alin reunaa, noin 2,0-2,4 laatua rakennelaaduissa | Erittäin alhainen pii maksaa jonkin verran lujuutta ja muuttaa kutistumiskäyttäytymistä |
| Harvinaisten maametallien jäännökset | Korkeiden jäännösten taso, joka tarvitaan vahvaan nodulaarisuuteen | Liian vähän heikentää nodularisointireaktiota |
| Antimoni tai tina | Pienet tahalliset lisäykset kymmenissä ppm | Yliannostus aiheuttaa muita rappeutuneitagrafiittimuotoja |
| Paikallinen jäähdytys | Vilunväristykset, kylkiluut, evät ja ohuemmat risteykset hotspoteissa | Lisäkustannukset; ei saa aiheuttaa kylmäsulkuja tai syöttöongelmia |
Mitä ostajien tulisi eritelmiin
Suuri osa ostajan saamasta suojasta päätetään määrittelyvaiheessa. Nimeä arvosana yksiselitteisesti — ASTM A536 65-45-12 tai 80-55-06 tai EN-GJS- ja ISO 1083 -vastineet — ja ilmoita sitten, missä ominaisuudet on todistettava. Vaatimus, jonka mukaan vetokupongit on kiinnitettävä raskaimpiin seiniin tai leikattava määritellyistä vyöhykkeistä, muuttaa valimokäyttäytymistä tavalla, jota piirustuksessa oleva numero ei koskaan tee. Määrittele grafiitin hyväksyntä hotspot-osuuksilla standardivertailukaavioiden perusteella ja harkitsevan aidosti massiivisten osien sopimusperusteista ultraääniseulontaa osalta.
Lämpökäsittelytila-ansaitsee myös oman linjansa. Ferritoiva hehkutus antaa venymäpitoisille laaduille niiden luonteen, mutta mikä tahansa hehkutus ei voi korjata jähmettymisen tuloksennutta paksua grafiittia.
Piirustuksen arvosananumero ei todista mitään 200 mm seinän keskipisteestä. Näytteenottopaikka tekee.
Menestys - Raskaan osan arvomäärityksen arvokkain lause on se, joka nimeää näytteenottopaikan. Kaikki muu seuraa tästä.
Missä riski keskittyy todellisiin komponentteihin
Eniten paltuvat komponentit ovat niitä, niitä loppukäyttäjät näkevät harvoin: massiiviset, kantavat pallografiittivalurautamuodot paksuilla, risteävillä seinillä. Työstökoneiden jalustat keskittävät metallia täsmälleen siten, että ne tuottavat pitkiä jähmettymisaikoja, ja niiden mittapysyjä vuosien ajan seinän sisällä olevasta äänimatriisista. Käsittelemme ovat paksuna grafiittikellona ensimmäisestä simulaatiosta alkaen.
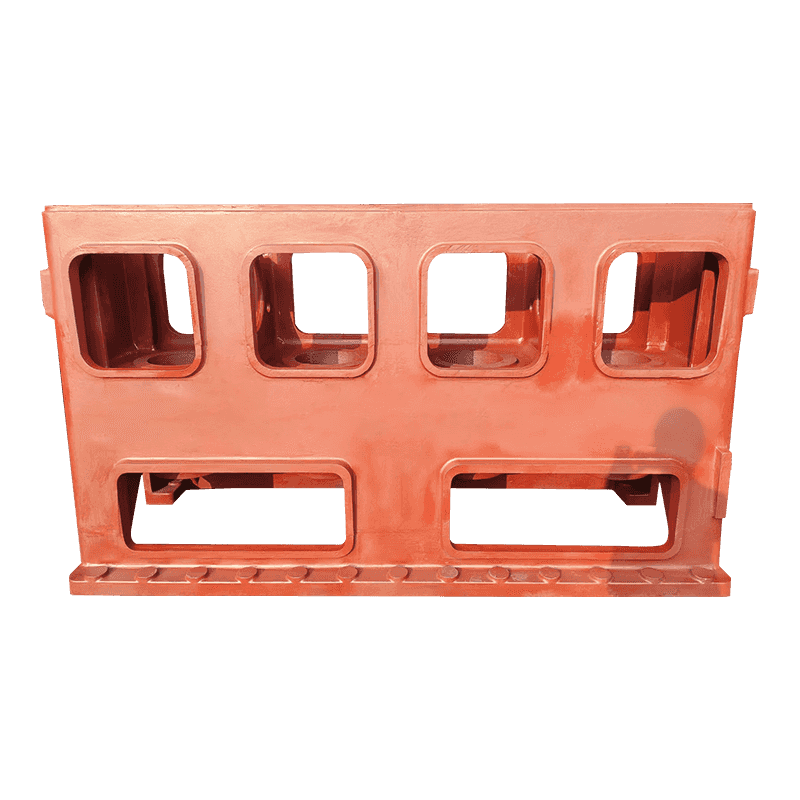
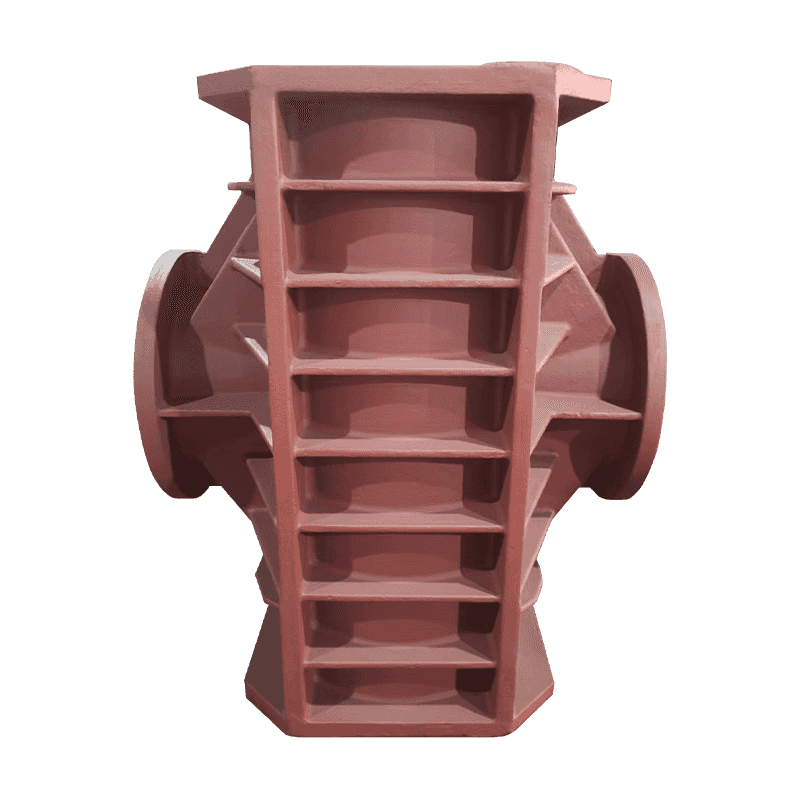
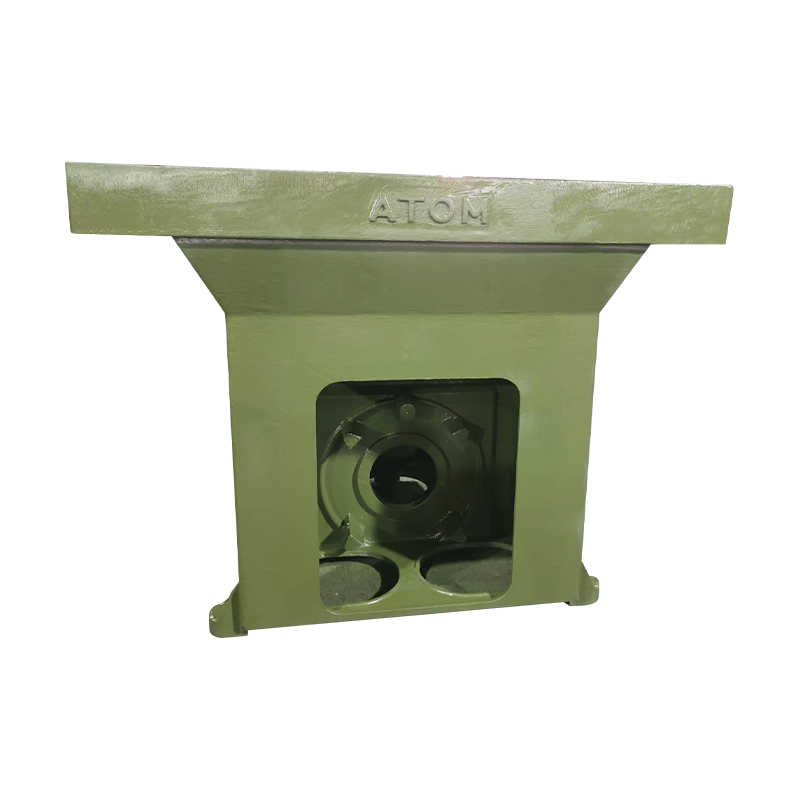 Pallorautatyöstökoneiden pohjavalu Tämä hartsihiekkavalettu pohja tukee karoja, sänkyjä ja työpöytiä tarjoten jäykkyyttä ja tärinänkestävyyttä, jotka pitävät työstökoneiden tarkkoja. Sen paksut risteävät seinät vaativat tervettä grafiittimuotoa valun sisälle. Näytä tuote →
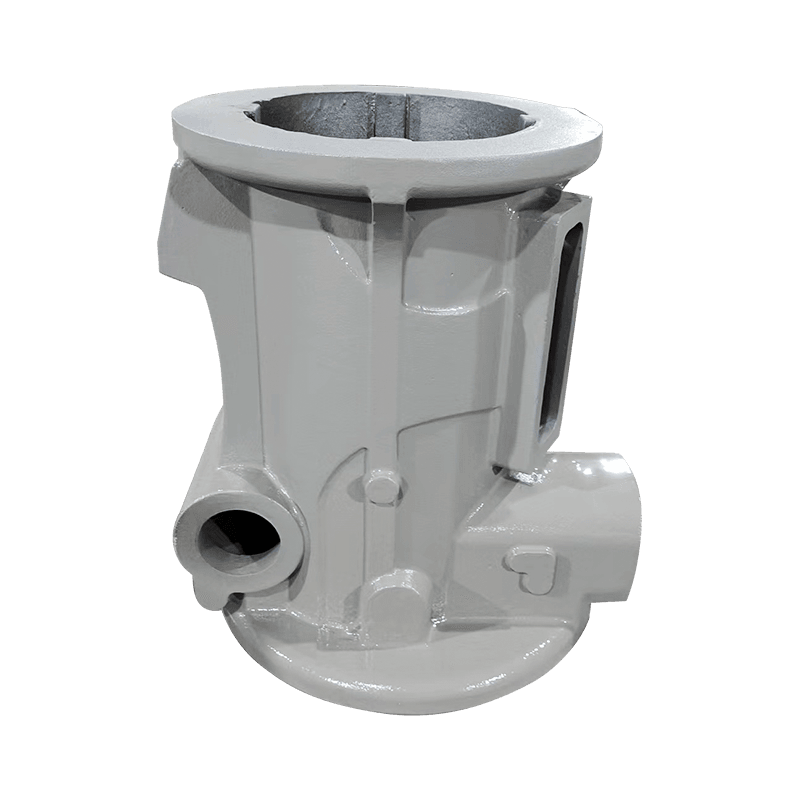
Työstökoneiden pylväissä on sama profiili – korkea, paksu ja rakenteellisesti keskeinen – ja lisäksi vaaditaan, että geometria pysyy vahvana koneen leikkaamisen aikana. Grafiittimuoto seinän sisällä on osa tätä lupausta.
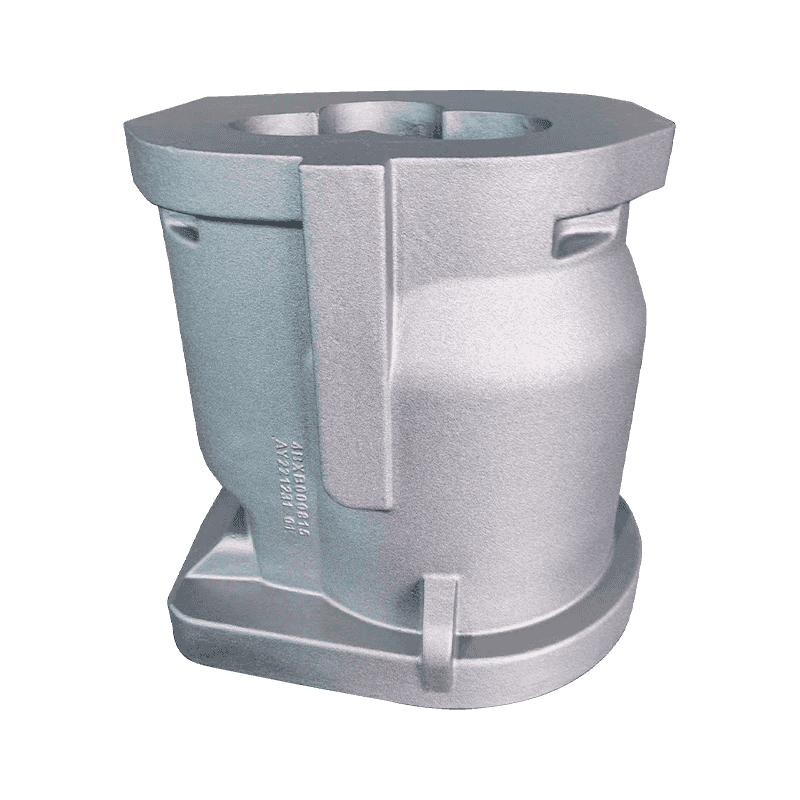
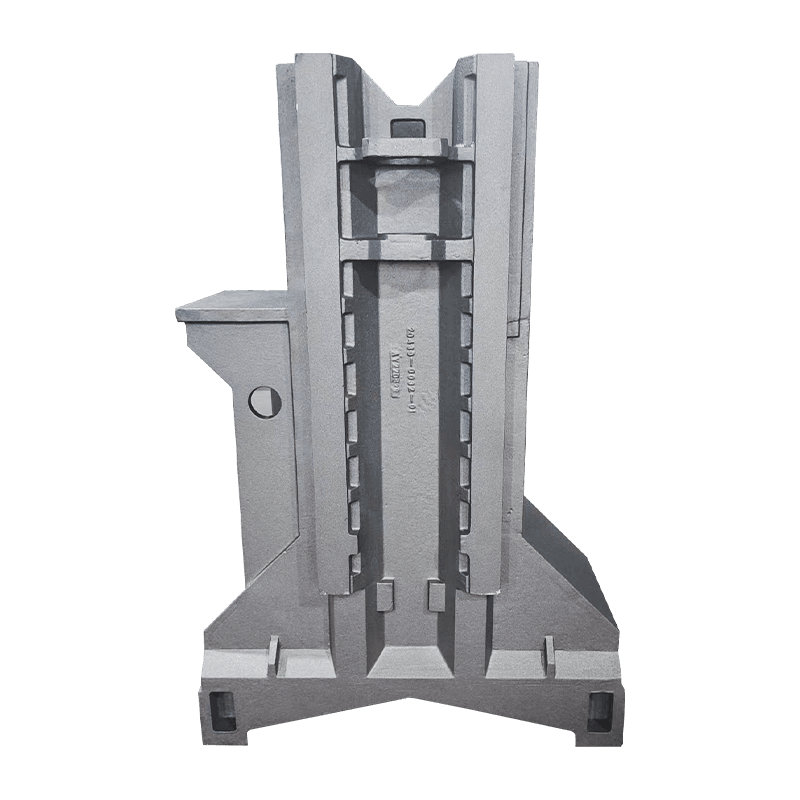 Työstökoneiden pylväiden valu jäykkyyttä ja sijoittelua varten Pylväs tukee ja sijoittaa työkalua, työpöytää tai työkappaletta, ja sen geometrian on pysyttävä oikein leikattaessa. Korkeat, seinäiset profiilit paksun sisäisestä grafiittirakosta ja mittojen pysyvyydestä tärkeämpiä laatunäköä. Näytä tuote →
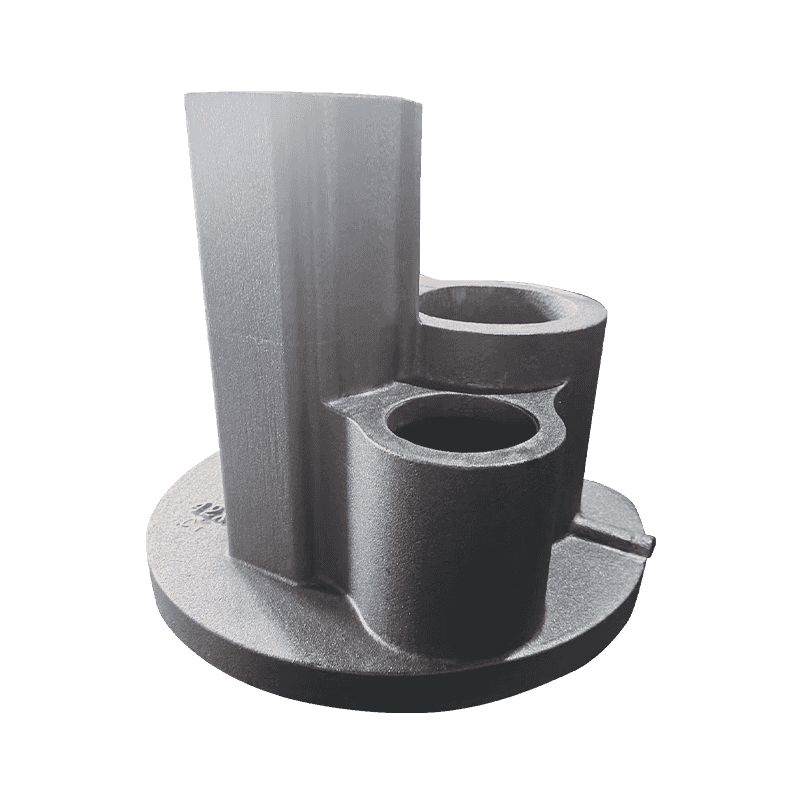
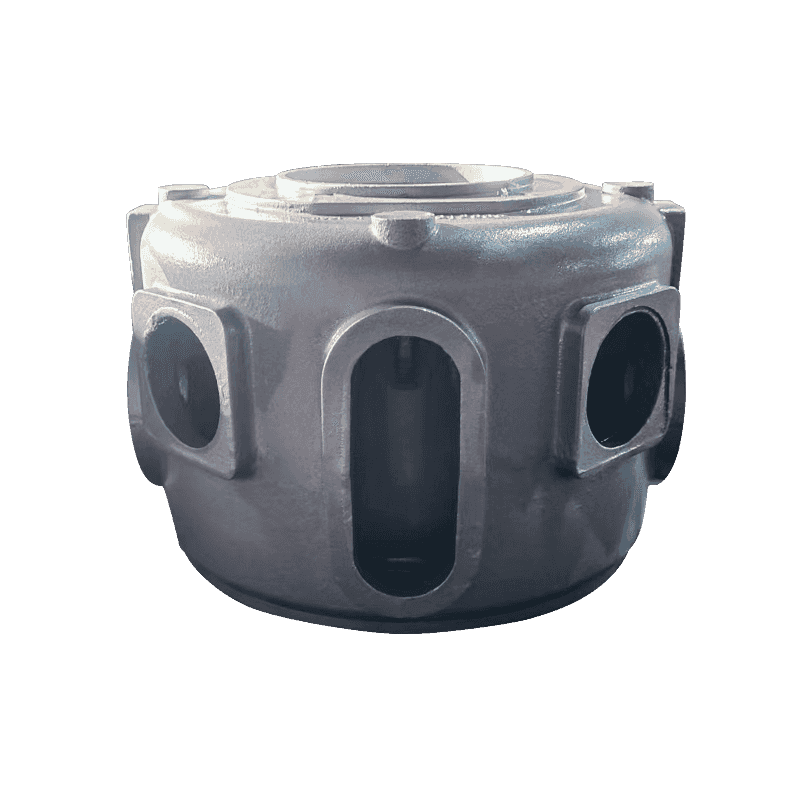
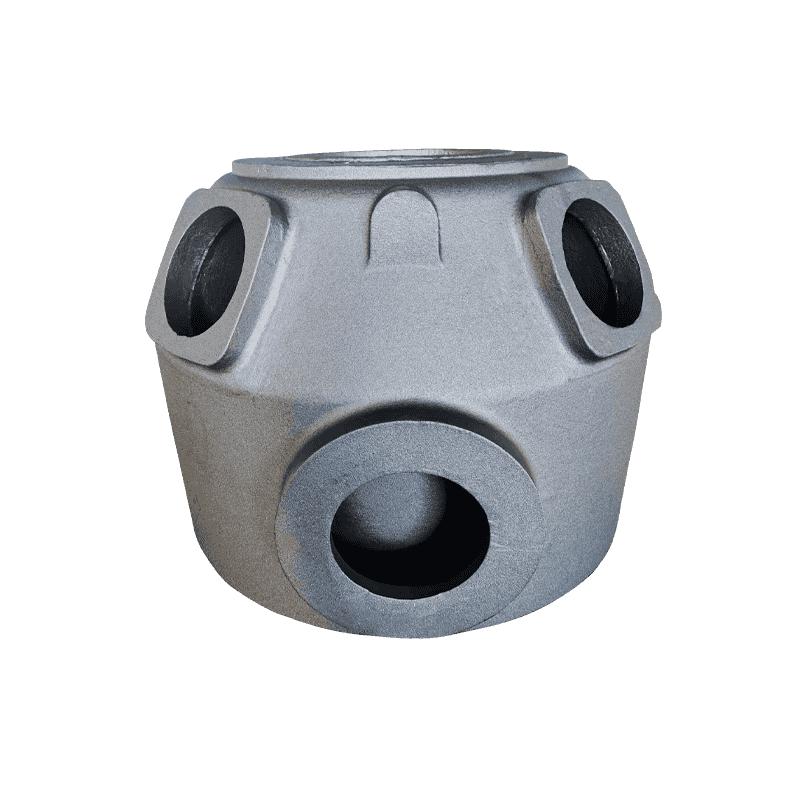
Kompressorikomponentit yhdistävät poikkileikkauksen paksuuden ja pyörivän toiminnan. Kampikammiot ja rungot pinoavat paksut laakeri-istukan ulkonemat ja sylinterin seinät yhdeksi valukappaleeksi, ja pyörivät laitteet ovat armottomia sisäisiä vikoja varten. Meidän kompressorin valuohjelma kattaa korit, kampikammiot, laakerin istuimet, roottorin istuimet ja sylinterit, joissa tämä yhdistelmä on rutiinia.
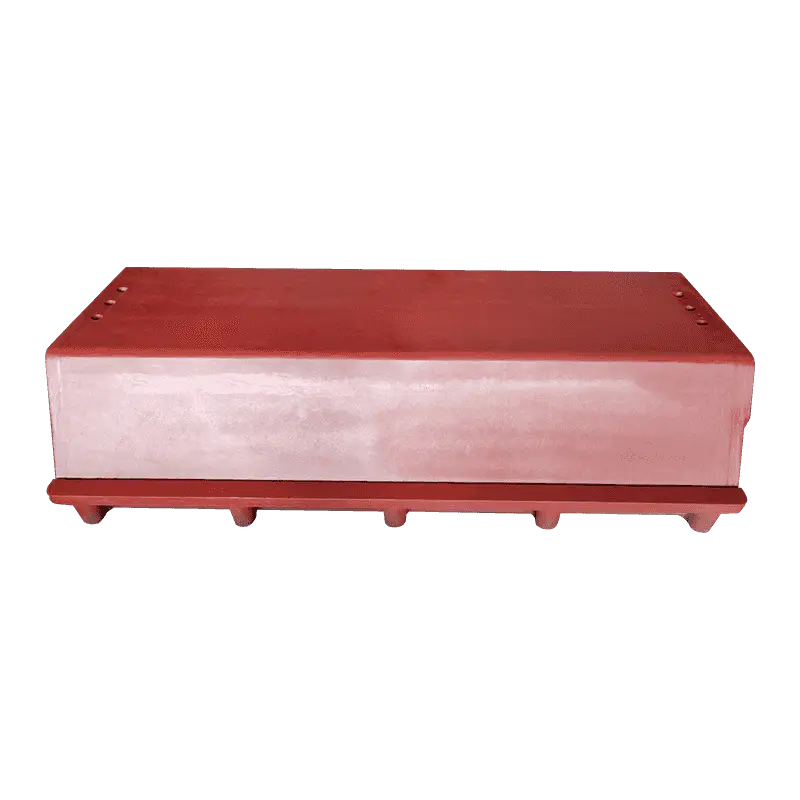 Kompressorin kampikammion valu paksuilla laakeripesillä Tämä kampikammio yhdistät osat, laakerin istukan ulokkeet ja sylinterin seinät yhteen valuun pyörivää käyttöä varten. Örivä laite sietää vähän sisäisiä vikoja, joten äänen jähmettyminen paksuihin seiniin on Pyyn. Näytä tuote →
Pumpun rungot ja painetta pidättävät osat lisäävät syklistämitusta raskaiden osien päälle, ja tuulienergiakomponentit – napat ja päärungot täysin profiilin pallografiittivaluraudasta – ovat saman ongelman vaativimmassa päässä.
Bottom Line
Palloravaluuta paksu grafiitti ajan ja kemian vikan: se kasvaa siellä, missät osat jäähtyvät ja salliva koostumus sallii sen, se päästä kovuuden koskemattomaksi ja vähentää venymää ja väsymislujuutta suhteettoman rutiinintarkastuksista piiloutumisesta.
- Se muodostuu raskaiden osien lämpökeskuksiin, ei ohuisiin seiniin.
- Piinaaminen kohti 3 prosenttia, korkea hiiliekvivalentti ja keskimääräiset harvinaisten maametallien jäämät lisäävät riskiä.
- Havaitseminen tarkoittaa metallografian hotspottien leikkaamista – kovuus ja ihonäytteet eivät paljasta sitä.
- Halvat silikoni-ikkunat, päällystetyt harvinaisten maametallien jäämät, pienet antimoni- tai tinalisäkkeet ja paikallinen jäähdytys vastaavat sen.
- Ostajan vahvin työkalu on spesifikaatio, joka nimeää laadun, näytteenottopaikan ja hotspot-pohjaisen grafiitin hyväksynnän.
Mikään näistä toimenpiteistä ei ole eksoottinen; ne ovat vakiokäytäntö kaikissa valimissa, jotka säännöllisesti kaatavat usean tonnin alustat ja rungot. Kymmeniä kestävän vuosin pitää ja käytössä halkeilevan arvon välinen ero päätetään kuukausia ennen toimitusta – kemian taulukossa, simulaatiomallissa ja näytteenottosuunnitelmassa. Valimot, jotka hallitsevat näitä asiakirjoja, ja ostajat, jotka lukevat niitä, kohtaavat harvoin paksua grafiittia vikaraportissa.