FI
1,8-tonninen kompressorin runko poistuu tärytöstä puhtain reunoin ja läpäisee mittatarkastuksen, minkä jälkeen se epäonnistuu koneistuskeskuksessa: tumma, tahriintunut nauha avautuu muutaman millimetrin päällimmäisen pinnan alle. Kemiallinen arkki näyttää kohtuulliselta ja valu ei ole huokoinen. Vika on grafiitin vaahdotus, ja kun se saavuttaa koneistetun pinnan, lämpö, sulakäsittely ja muovauskustannukset ovat jo kuluneet.
Toimintasääntö on helppo ilmaista. Vaahdotus on tiheydestä johtuva hitaasti jäähtyvien raskaiden osien vika, ja sitä ohjataan sovittamalla hiiliekvivalentti profiilimoduuliin, jäähdyttämällä pintaa tarkoituksella ja päättämällä etukäteen, mihin uhrimetalli asettuu. Pelkkä kemia ei korjaa sitä, eikä erikseen valettu testitanko varoita siitä.
Mitä grafiitin vaahdotus todella on
Pallorauta jähmettyy eutektisen reaktion kautta, jossa grafiitti kasvaa kyhmyinä nesteen sisällä. Kyhmyn tiheys on noin 2,2 g/cm³; ympäröivä nestemäinen rauta on lähes 7 g/cm³. Tuo rako on nostevoima, ja pitkään nestemäisessä valussa riittää, että kyhmyt siirretään ylöspäin sulatteen läpi.
20 mm seinässä jäätyminen kestää sekunteja ja kyhmyt lukittuvat muodostumispaikkaan. 150 mm seinässä sama seos voi pysyä nesteenä useita minuutteja, ja aikaisin muodostuvat kyhmyt ehtivät nousta. Tuloksena on grafiittirikas kerros yläpinnan alla – usein yläosan 5–30 mm, riippuen osan koosta ja valulämpötilasta –, joka istuu nauhan yläpuolella, jonka rakenne ja ominaisuudet ovat hiljaa heikentyneet.
Flotaatio on makrosegregaatiota, ei nodulaarisuusongelma. Vaikuttava vyö voi osoittaa hyväksyttävän kyhmymäärän mikroskoopilla, kun taas vetolujuus ja venymä kyseisessä vyöhykkeessä ovat laskeneet jyrkästi.
Tämä ero ratkaisee, kuinka vika tarkastetaan. Valimo voi tuottaa erinomaisen nodulaarisuuden, puhtaan matriisin ja läpäisevän vetokokeen erikseen valetulla tankolla, ja silti toimittaa valun, jonka yläpinta ei kestä ensimmäistä koneistusta. Vaahdotus kannattaa myös erottaa muusta vikaperheestä: paksu grafiitti näkyy raskaissa osissa klusteroituneena, vermikulaamaisena rappeumana pikemminkin kuin kyhmyjen fysikaalisena siirtymänä, ja räjähtynyt grafiitti viittaa yleensä sulakäsittelyongelmaan. Korjauskeinot vaihtelevat, joten diagnoosin on oltava tarkka.
Vian ensimmäistä kertaa havaitsevat käyttäjät yleensä syyttävät kaatamista. Itse materiaaliin kannattaa palata – lyhyt kertaus mitä pallografiittirauta tarjoaa käytössä asettaa ongelman perspektiiviin ennen kuin sulatto ottaa syytteen.
Hiiliekvivalentti ja osamoduuli: kaksi tärkeää numeroa
Kaksi muuttujaa ratkaisee suurimman osan tuloksesta. Ensimmäinen on hiiliekvivalentti, CE = C Si/3, johon osa liikkeistä on lisännyt fosforia. Toinen on poikkileikkausmoduuli, valun raskaimman osan tilavuus-pinta-suhde, koska se määrittää kuinka kauan metalli pysyy nesteenä täytön jälkeen.
Julkaistut arvostelut raskaan profiilin pallografiittiraudasta asettavat vaahdotusriskin yli noin 4,5 % CE:stä, ja riski kasvaa profiilin koon kasvaessa. Siksi hiili ja pii on korreloitava poikkileikkausmoduulin kanssa sen sijaan, että ne valitaan kerran ja käytettäisiin uudelleen koko tuoteperheessä: ohueen pumpun kanteen kauniisti valuva kemia kelluu paksussa kompressorin rungossa.
| Muuttuva | Miksi se siirtää kelluntariskiä | Suunta raskaille osille |
|---|---|---|
| Hiiliekvivalentti | Asettaa kokonaiseutektisen grafiitin ja juoksevuuden; pitkä jähmettymisikkuna mahdollistaa kyhmyjen kulkemisen | Pidä lähellä 4,1-4,4 % alapäässä, kun seinämän paksuus ylittää noin 100 mm |
| Hiili | Hiili is the material that floats; every extra tenth adds volume to the accumulation band | Tyypillisesti 3,5 - 3,7 % 3,8 % ja enemmän |
| Pii | Nostaa CE:tä noin kolmanneksella omasta painostaan ja edistää grafisoitumista | 2,0–2,5 %, joka valitaan CE-katon perusteella eikä pelkästään luokkaa vastaan |
| Kaatolämpötila | Ylimääräinen tulistus pidentää valun nestemäisyyden aikaa | Niin viileä kuin muotti täyttää luotettavasti, usein 1360-1400 °C |
| Yläpinnan jäähdytys | Yläosan jäädyttäminen aikaisin lukitsee kyhmyt paikoilleen | Vilunväristykset, tiheä hiekkaranta, ei kuumaa yläosaa auki |
| Nousulaitteen asento | Yläkorkeus pitää nestealtaan tarkalleen siellä, missä kyhmyt kerääntyvät | Syötä sivulta tai pohjasta, jos geometria sallii; jäähtyä yläosan alla |
Pöytä on kulkusuunta, ei resepti. Kaksi samalla osamoduulilla toimivaa valimoa voivat asettua eri hiilitasoille ja molemmat ovat oikeassa, koska hiekan ominaisuudet, jäähdytyskäytäntö ja kaatolämpötila eroavat toisistaan. Mitä ei pitäisi erota on kurinalaisuus kirjoittaa tavoite CE poikkileikkausmoduulia vasten ennen kuvion asentamista ja tarkistaa se uudelleen aina, kun asiakas paksuntaa seinää tai lisää pomoa.
Aritmeettiset osat ovat paksuja osia: kompressorin runko, jonka seinämä on 60-90 mm, koneen alusta, jossa on painava keskimassa, tai pumppupesä, jossa on syvä laippa, antavat kyhmyille pitkän matkan huipulle.
Kylttien lukeminen ennen koneistuslinjaa
Flotaatio ilmoittaa harvoin itsestään valimossa. Se näkyy koneistuskeskuksessa, kunnostuksessa tai asiakkaan valituksessa. Signaalit ovat riittävän yhdenmukaisia rakentaakseen rutiinin:
- Pinnan ulkonäkö: yläpinta voi näyttää puhalluksen jälkeen hieman himmeältä tai karheammalta, ja karkea koneistus avaa tummia raitoja, jotka seuraavat pintaa sen sijaan, että ne ylittävät sen.
- In situ -metallografia: näyte, joka on leikattu koevalun yläpinnasta tai muovatusta korvakkeesta, jolla on sama moduuli, paljastaa kerääntymisnauhan, jota erikseen valetussa tankossa ei koskaan näy.
- Kovuuskartoitus: kelluva vyöhyke on usein pehmeämpi ja ferriittisempi kuin suurin osa valukappaleesta, mikä näkyy selvästi kartoitetussa ruudukossa.
- Ultraääninopeus ja -vaimennus: hyödyllinen seulonnassa, kun lukemat on kalibroitu saman geometrian leikattuja näytteitä vastaan.
- Tuhoava leikkaus: edelleen vertailumenetelmä, joka on hintansa arvoinen jokaisessa uudessa kuviossa tai merkittävässä kemian muutoksessa.
Älä hyväksy raskaan osan valua pelkästään erikseen valetun testitangon lujuudella. Patukat kaadetaan ohuiksi, ne jäätyvät nopeasti, ja ne ovat immuuneja vialle, jota yrität saada kiinni.
Halvin ennakkovaroitus on raskaimman seinän läpi leikattu koevalu. Yksi leikkaus yläpinnan läpi kertoo enemmän hiiliekvivalentteista, jäähdytyspaikasta ja nousuputken asennosta kuin kuukauden vetokokeet.
Vastatoimenpiteet, jotka pitävät tuotannon
- Aseta kemia osaan, älä arvosanaan. Vedä ensin hiili alas ja viimeistele sitten silikoni CE-kattoa vasten; jos spesifikaatio nostaa piitä matriisivaatimuksen vuoksi, hiilen on laskettava edelleen.
- Jäädytä ensin yläpinta. Ulkoiset tai sisäiset vilunväristykset tai vastakkainen hiekka, joka vetää lämpöä nopeammin, lyhentää ikkunaa, jossa kyhmyt voivat kulkea. Kokoa jäähdytys todellista kuumaa kohtaa vasten sen sijaan, että levität sitä kasvoille.
- Kaada niin kylmänä kuin muotti täyttää luotettavasti. Superheat ostaa juoksevuutta ja maksaa kelluntavastuksen; 1 360 - 1 400 °C kattaa useimmat raskaat työt, ja pitkä pito uunissa toimii myös sinua vastaan.
- Päätä, missä vika saa asua. Kriittiset koneistetut pinnat kuuluvat muotin pohjalle tai sivulle; yläpinta saa uhrausrahan, 10-25 mm yhteisenä lähtökohtana koneistettuna pois kelluvan nauhan sisällä.
- Pidä sulatuskäsittely tiiviinä. Magnesiumjäännös noin 0,03–0,05 %, alhainen harvinaisten maametallien pitoisuus, nopea rokotus ja ei tarpeetonta uudelleenlämmitystä vähentävät kaikki mahdollisuutta, että käsittelyongelma lisää vaahdotusongelmaa.
- Tarkista lämpöä, ei vuotta kohti. Poikkileikkausnäyte uuden kuvion ensimmäisestä valusta sekä säännöllinen metallografia yläpinnasta kerää ajautuvan hiiliekvivalentin ennen kuin erä saavuttaa koneistuslinjan.
Mikään niistä ei ole sinänsä kallista, ja raskaassa yksiosaisessa rakenteessa – koneen alustassa, kompressorin rungossa, pumpun pesässä – leikattu ensimmäinen tuote maksaa itsensä takaisin, kun se estää romuttavan valun.
Mitä kysyä ennen tilauksen tekemistä
Jos ostat raskaan profiilin pallografiittivalurautaa, vaahdotus on yhtä lailla toimittajakysymys kuin valimokysymys. Haluamasi vastaukset ovat tarkkoja ja kysymykset lyhyitä:
- Minkä osan moduulin ympärille rakensit kemian ja minkä hiiliekvivalentin asetit sille?
- Mistä otat metallografisen näytteen, itse valukappaleesta vai erikseen valetusta tangosta?
- Kuinka ohjaat yläpinnan jäähdytystä ja mikä on nousuputken asento?
- Mitä työstövaraa jätät yläpinnalle ja miten päädyit tähän numeroon?
- Tallennatko hiiltä, piitä, magnesiumia ja valumislämpötilaa jokaiselle lämmölle, ja voinko nähdä viimeiset kuusi kuukautta näistä tiedoista?
Toimittaja, joka vastaa kahteen ensimmäiseen kysymykseen yleisesti ja viimeiseen lupaavasti, lainaa hintaa eikä rakennetta. Kaupallinen seuraus ansaitsee todeta selkeästi: sertifikaatin läpäisevä ja koneistuskeskuksessa epäonnistunut valu on kallein romun laji, koska ostaja on jo maksanut kuljetuksen, koneistusajan ja pysähtyneen tuotantolinjan.
Raskaita osia hyvin käsittelevät toimittajat vastaavat yleensä näihin kysymyksiin ennen kuin niitä kysytään; osion moduuli, tavoitehiiliekvivalentti, jäähdytysasettelu ja näytteenottopaikka näkyvät yleensä tarjouspaketissa ilman kehotusta.
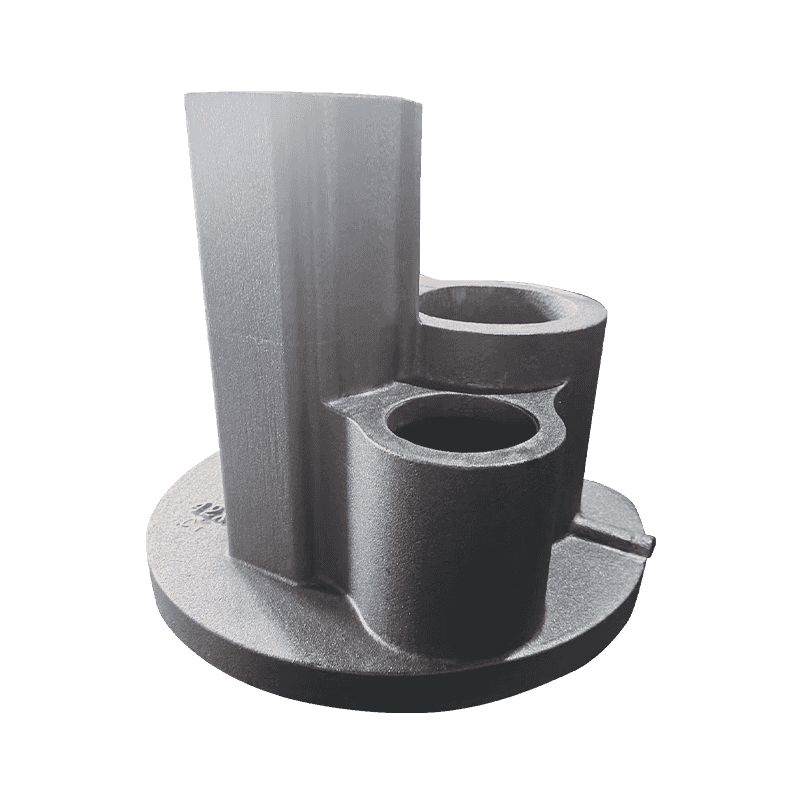
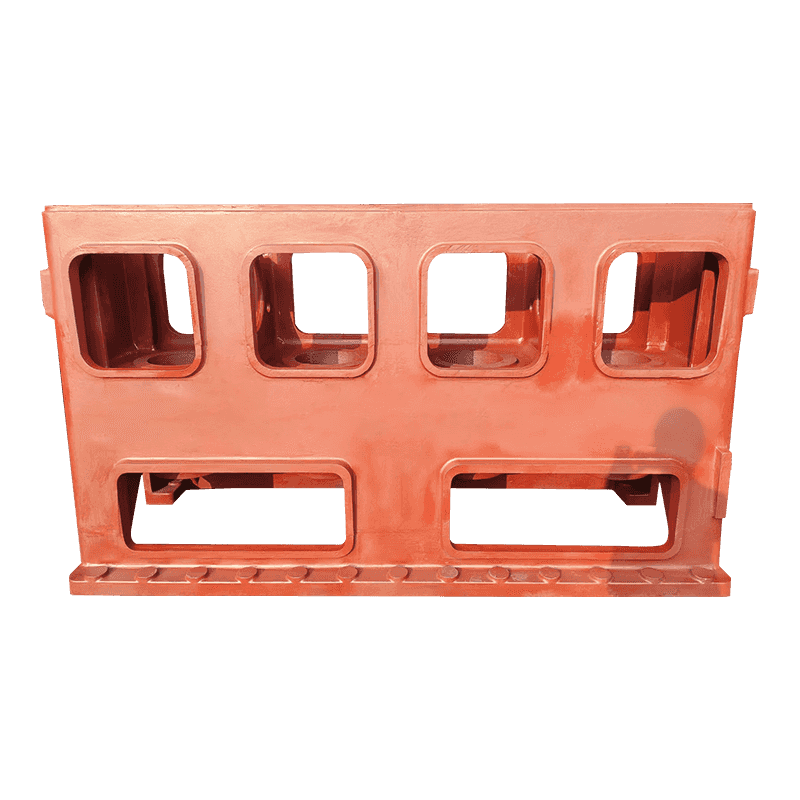
Sama kurinalaisuus kulkee läpi pallografiittiraudan valusarja rakennettu kompressorin, pumpun, venttiilin ja työstökonekomponenttien ympärille, jossa seinämän paksuus vaihtelee niin paljon, ettei yksittäinen kemia kata jokaista osaa.
Grafiitin vaahdotus ei ole mystinen vika, kun fysiikka on pöydällä. Kyhmyt ovat kevyempiä kuin niitä kuljettava neste, raskaat osat pysyvät nestemäisinä riittävän kauan, jotta erolla on merkitystä, ja yläpinnan alle päätyvä metalli ei ole piirustuksessa oletettu metalli.
Hallitse sitä kolmella aikaisessa vaiheessa tehdyllä päätöksellä: leikkausmoduuliin sovitettu hiiliekvivalentti, yläpinnan tahallinen jäähdytys ja työstövara, joka pitää kelluvan nauhan romusäiliön sisällä valmiin osan sisällä. Kaikki sen jälkeen - testipalkit, todistukset ja tarkastusraportit - on vahvistusta, ei suojaa.