FI
Kompressorin kampikammio läpäisee saapuvan tarkastuksen 205 HB:llä, mukavasti piirustuksen alueen sisällä. Kolme viikkoa myöhemmin identtinen osa seuraavista kaatokoneista, joissa on eri lastut, kuluu työkaluja kaksinkertaisella nopeudella ja irtoaa telineestä vääntyneellä laakerin reiällä. Kemia on muuttumaton, piirustusmerkintä vaatii edelleen normalisoitua tilaa ja kovuuslukema on vain muutaman pisteen ero. Se, mikä muuttui, oli jäähdytys: toinen erä jäähtyi nopeammin ravistelun jälkeen, joten suurempi osa sen matriisista valmistui perliitiksi.
Tämä on koko argumentti lämpökäsittelyn käsittelemiselle materiaalispesifikaationa eikä viimeistelyvaiheena. Kemia asettaa katon pallografiseen rautaan; matriisi päättää, mitä todella saat. Seuraavassa kerrotaan, mitä kukin yleinen käsittely tekee matriisille, mikä käsittely sopii mihinkin osaan ja kuinka kirjoitetaan vaatimus, jonka valimo voi mitata ja sertifioida.
Mitä lämpökäsittely muuttaa ja mitä se ei voi muuttaa
Pallorauta on pallografiittia, koska sen grafiitti käsiteltiin magnesiumilla tai harvinaisella maametallilla ennen valua, joten se jähmettyi pikemminkin kyhmyiksi kuin hiutaleiksi. Kyhmyt tylstävät halkeaman kärkeä niin, että hiutale terävöittää, ja tämä geometria kestää jokaisen normaalin lämpökäsittelyn. Ylikuumeneminen noin 1000 °C:een alkaa vahingoittaa sitä, mikä on yksi syy, miksi hoitoikkunat eivät ole avoimia.
Mitä lämpökäsittely säätelee, on matriisi, metalli kyhmyjen välillä. Neljä ehtoa kattaa lähes kaiken kaupallisen työn:
- Ferriitti: pehmeä, koneistettava, korkea venymä ja täysin hehkutettujen laatujen matriisi.
- Pearliitti: lamellikarbidi ja ferriitti, vahvempi ja kovempi ja vähemmän venymä.
- Karkaistu martensiitti: valmistettu karkaisulla ja karkaisulla, vaikein yleinen tila.
- Ausferriitti: neulamainen ferriitti, jossa on säilynyt austeniittia, valmistettu karsinnolla ja ADI-laatujen perusteella.
Toinen työ on stressin lievitys. Valu jäähtyy epätasaisesti muotissa, ja ravistelu, hionta ja karkea koneistus lukkiutuvat lisää rasitusta. 550–650 °C:ssa pidettynä ja hitaasti jäähdytettynä osa rentoutuu ilman, että sen matriisi muuttuu ollenkaan, mikä merkitsee suurelle konepohjalle enemmän kuin vetolujuuden lisäys.
Viisi hoitoa ja kunkin tuottamat materiaalit
Hoidot määritellään yleensä nimellä, mutta nimi on lyhenne matriisille ja ominaisuusalueelle. Alla olevat vaihteluvälit ovat realistisia vakiolaatuille tavallisilla leikkauskooilla.
| Hoito | Matrix | Vetolujuus | Kovuus | Pidentymä | Tyypilliset osat |
|---|---|---|---|---|---|
| Stressin lievitys | Muuttumaton | Kuten näyttelijä | Kuten näyttelijä | Kuten näyttelijä | Koneen alustat, pylväät, raskaat rungot |
| Täysi hehkutus | Ferriitti plus kyhmyt | 400-500 MPa | 130-180 HB | 12–18 % | Pumpun rungot, kotelot, kannet |
| Normalisoi | Perliitti, usein 70 % tai enemmän | 650-750 MPa | 230-270 HB | 3–6 % | Kampikammio, laakerin istuimet, roottorin istuimet |
| Sammuta ja hillitse | Karkaistu martensiitti | 800-1000 MPa | 250-330 HB | 2–5 % | Kuluvat osat, vaihteet, nokan seuraajat |
| Austemper | Ausferriitti | 800-1400 MPa | 270-400 HB | 1–10 % | Erittäin kuluvat ja väsyvät osat |
Tämän taulukon vieressä on kaksi varoitusta. Jäähdytysnopeus seuraa leikkauspaksuutta, joten sama raudan lämpö voi viimeistellä ferriittisen 100 mm:n seinämässä ja perliittisen 12 mm:n ripauksessa. Ja kovuudesta vetolujuuksi muunnokset ovat voimassa vain, kun matriisi on tasainen; ferriitti-perliitti-sekavalussa 200 HB voi kuvata kahta aivan erilaista materiaalia.
Hoidon sovittaminen osaan
Piirustusten arvosanat ovat usein peritty vanhemmista projekteista. Käsittelyä kannattaa verrata siihen, mitä osa todellisuudessa tekee huollossa.
Työstökoneiden jalustat ja pylväät
Nämä ovat rakennetta, eivät kulutuspintoja, joten ominaisuus, jolla on merkitystä, on mieluummin mittojen pysyvyys koneistuksen jälkeen kuin lujuusaste. Raskaat pohjat poistetaan yleensä jännitystä kahdesti, kerran täristyksen jälkeen ja uudelleen karkean koneistuksen jälkeen. Toisen helpotuksen väliin jääminen on yleinen syy, miksi kone säilyttää geometrian kuukauden ja ajautuu sen jälkeen. Pintojen kuluminen on erillinen kysymys, ja missä liukuväylät kantavat kuormaa, työstökoneiden valujen lämpökäsittely voi nostaa pinnan kovuutta muuttamatta bulkkilaatua.
Kompressorikotelot, kampikammiot ja laakerien istukat
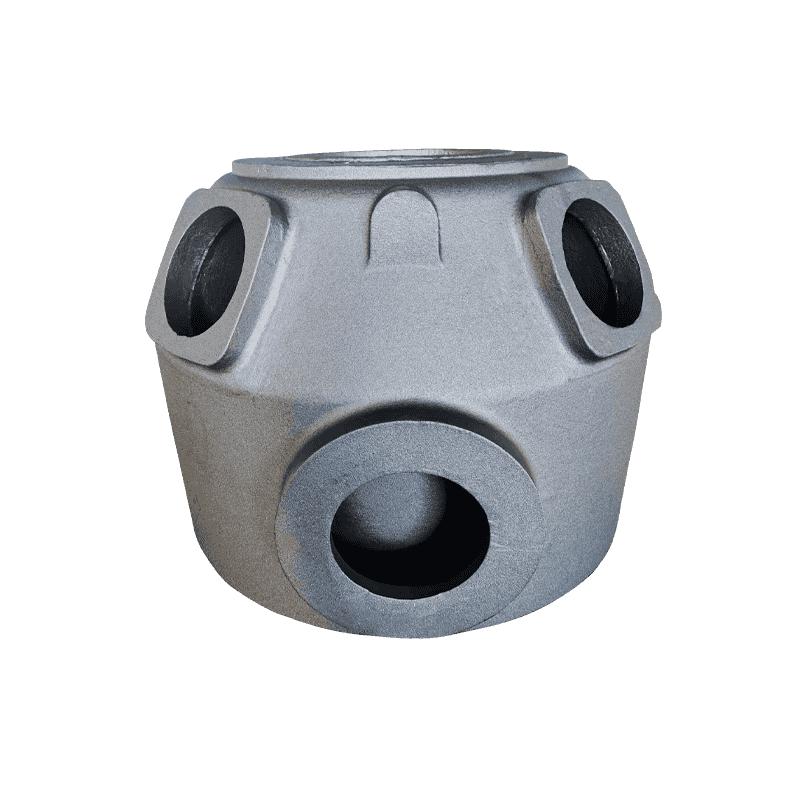
Kompressoriosat ovat eri järjestelmässä. Kampikammio kantaa tärinää ja laakerin istukka pyörivää kuormaa, joten lujuudella ja kulutuskestävyydellä on enemmän merkitystä kuin vakaudella, ja normalisointi tai karkaisu ja karkaisu on tavallinen valinta. Poikki kompressorin valukappaleiden valikoima esimerkiksi kampikammiot ja laakerien istukat mainitaan yleensä lämpökäsiteltyinä eikä valettuina.
Pumpun ja venttiilin rungot
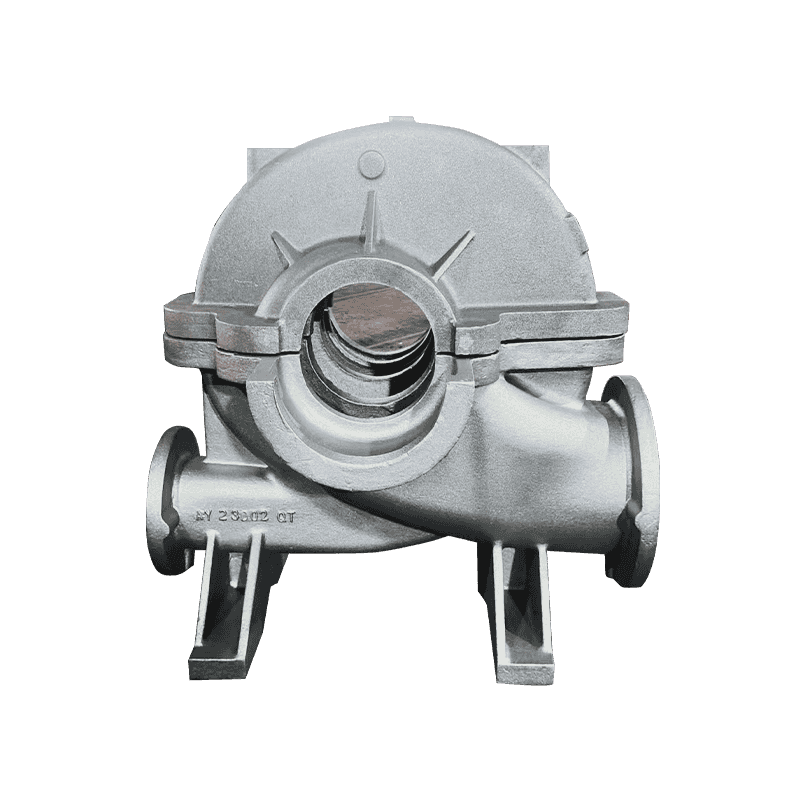
Pumpun rungot ja venttiilirungot ovat painerajoja. Ne tarvitsevat painetiiviyttä, koneistettavia tiivistyspintoja ja tarpeeksi venymää kestääkseen käsittelyn ja hydrostaattisen testauksen, minkä vuoksi hehkutettu ferriittinen tila on täällä yleinen. Kovuus ei ole tavoite; pehmeä, yhtenäinen matriisi koneistaa nopeammin ja tiivistyy ennakoitavammin.
Vaatimuksen kirjoittaminen, joka voidaan sertifioida
Piirustushuomautusta, jossa sanotaan, että se on lämpökäsitelty tai kovetettu, ei voida varmistaa, eikä sitä lainata johdonmukaisesti. Kuusi kohdetta muuttaa hoidon spesifikaatioksi.
- Laatu ja standardi, kuten EN-GJS-500-7 EN 1563 tai 80-55-06 ASTM A536, sekä käsittely, joka tuottaa sen.
- Kovuusvyöhyke, jolla on mittauspaikka, ilmaistuna alueena eikä yhtenä kohteena.
- Testaa kupongin tyyppiä ja sijaintia, esimerkiksi kölikappale tai Y-kappale valettu erillään osasta.
- Mikrorakenteen rajat: nodulaarisuusprosentti, grafiitin koko ja hyväksyttävä ferriitti- tai perliittifraktio.
- Jännityksenpoistovaatimus aina, kun osa koneistetaan tiukoille toleransseille.
- Toimitustila: valettu, puhallettu, jännitetty, karkeasti koneistettu tai viimeistelty.
Suunnittelun arvoiset vikatilat
Useimmat lämpökäsittelyongelmat ovat geometria- ja leikkausongelmia kauan ennen kuin ne ovat uuniongelmia.
- Vaimentaa halkeilua terävissä sisäkulmissa ja äkillisiä leikkausmuutoksia, joita pienentävät runsaat fileet ja säteet.
- Vääntymä sammutuksen aikana, pahin pitkissä, ohuissa tai epäsymmetrisissä osissa.
- Segregaatiosta tai mikrokutistumisesta johtuvat pehmeät täplät, jotka reagoivat epätasaisesti kovettumiseen.
- Hiilettömät tai hilseilevät pinnat hehkutuksen jälkeen kontrolloimattomassa ilmakehässä, jotka näkyvät myöhemmin koneistusvaihteluina.
- Ylikarkaisu, joka vaihtaa lujuuden säilytetylle austeniitille, joka voi muuttua kuormituksen alaisena.
Ennen kuin vapautat ostotilauksen
Nämä kysymykset ratkaisevat, vastaako ensimmäinen artikkeli kymmenesosaa.
- Mikä standardi ja arvosana näkyvät todistuksessa?
- Missä kovuus mitataan ja kuinka monta valua erää kohden?
- Onko testikuponki heitetty erikseen, ja sanotaanko todistuksessa niin?
- Mikä vääristymä on hyväksyttävä hoidon jälkeen?
- Vapautuuko toimittajan stressi jälleen karkean koneistuksen jälkeen?
- Mitä prosessiikkunaa käytetään ja miten se kirjataan jäljitettävyyttä varten?
Lämpökäsittely ei ole valuon pultattu viimeistely; se on vaihe, joka muuttaa kaatamisen materiaaliksi. Päätä matriisi sen perusteella, mitä osa tekee, kirjoita vaatimus termeillä, jotka laboratorio voi mitata, ja käsittele todistusta todisteena kupongista eikä lupauksena valusta. Toimittajat, jotka hallitsevat ravistelu- ja jäähdytysaikoja, vastaavat näihin kysymyksiin epäröimättä, koska suurin osa lämpökäsiteltyjen pallografiittiraudan valujen vaihteluista alkaa itse asiassa.