FI
Pallorautavalujen koneistus : Mikä määrittää osan kustannukset
Nodulaarinen grafiitti tekee pallografiittiraudasta vahvan, sitkeän ja määrittelyn arvoisen. Se tekee myös lastuista sitkeitä, lämpöä sitkeäksi ja toleranssiikkunasta kapeamman kuin useimmat piirustukset antavat ymmärtää. Laatuvalvonta ja kiinnitys ratkaisevat enemmän kuin mikään teräluettelo.
Kaksi laakeripesää, jotka on valettu samalla viikolla samasta kuviosta, voivat käyttäytyä kuin kaksi eri materiaalia yhdessä koneessa. Yksi poraa siististi nopeudella 220 m/min. Toinen himmentää teräkulmaa ennen kuin työkalu saavuttaa täyden syvyyden. Ohjelma ei koskaan muuttunut. Valukappaleet tekivät: perliittiraskas osa lähellä nousuputkea, kylmä iho ohuessa kylkiluudessa tai 40 HBW keinu erän poikki.
Metallurgia asettaa katon, kiinnitys lattian ja leikkaustiedot toimivat vain niiden välisen ikkunan sisällä.
Miksi pallografiittirautakoneet eroavat harmaaraudasta?
Harmaan raudan grafiitti muodostaa hiutaleita, jotka istuvat matriisin sisällä tuhansien pienten sisäisten lastunmurtajien tavoin. Lastut leikkautuvat lyhyiksi ja leikkaus tuntuu kevyeltä. Magnesiumkäsittely muuttaa grafiitin kyhmyiksi, mikä antaa pallografiittiraudalle lujuuden ja venymän sekä poistaa sisäänrakennetun lastun murtumisen.
Koneessa tulos on ennustettavissa: pidemmät, sitkeämmät lastut, suuremmat leikkausvoimat samalla leikkaussyvyydellä ja enemmän lämpöä leikkuureunassa, koska lastu kuljettaa sitä vähemmän pois. Näiden kyhmyjen ympärillä oleva matriisi päättää sitten, kuinka työkalu kuluu.
- Ferriittinen, noin 170-210 HBW. Pehmeä ja kuminen; muodostunut reuna, tahriintuneet pinnat ja ajelehtivat mitat alhaisella nopeudella.
- Pearlitic, noin 230-290 HBW. Hioma; kylkien kuluminen ja lovien kuluminen ottavat vallan, ja työkalun käyttöikä lyhenee nopeasti kovuuden kasvaessa.
- Sekoitettu valurakenne. Yksi luokka voi lukea 200 HBW ohuessa laipassa ja 250 HBW raskaassa pohjukossa, puhtaasti siksi, että jäähdytysnopeus vaihtelee.
- Nodulaarisuus ja kyhmyjen määrä. Hieno, korkea määrä grafiitti konetta johdonmukaisesti; karkeasta tai rappeutuneesta grafiitista tulee koneistusongelma kauan ennen kuin siitä tulee lujuusongelma.
Kahdessa valukappaleessa voi olla sama laatuleima ja ne eroavat silti 40 HBW:llä. Tämä ero ei koskaan näy piirustuksessa. Se näkyy lisälaskussa.
Yksi toistamisen arvoinen yksityiskohta: pallografiittiraudat eivät ole vaarattomia. Kuivarouhinta tuottaa hienojakoista grafiittipitoista pölyä, joten poisto leikkauskohdassa kuuluu prosessiin, ei kodinhoitoon.
Leikkausparametrit, jotka kestävät myymälän kerroksessa
Alla olevat luvut ovat lähtökohtia pinnoitetulle kovametallille jäykässä koneessa, eivät lupauksia. Pallorauta leikkaa nopeammin kuin vähähiilinen teräs ja hitaammin kuin saman kovuuden omaava harmaarauta, ja leviäminen yhden erän sisällä on yleensä leveämpi kuin laatujen välinen ero.
| Kunto | Tyypillinen kovuus | Kääntymisnopeus | Syötä | Huomautuksia |
|---|---|---|---|---|
| Ferriittinen, valettu | 170-210 HBW | 220-300 m/min | 0,25-0,40 mm/kierros | Terävä positiivinen harava; Pidä rouhintasyvyys yli 2 mm, jotta reuna pysyy ihon alla |
| Pearlitic, valettu | 230-290 HBW | 150-220 m/min | 0,20-0,35 mm/kierros | Kova alusta TiAlN- tai Al2O3-pinnoitteella; odottaa kyljessä kulumista mieluummin kuin halkeilua |
| Austemped tai jäähdytetty | 300-380 HBW | 80-150 m/min | 0,15-0,25 mm/kierros | CBN tai whisker keramiikka; jäykkyys on tärkeämpää kuin nopeus |
| Keskeytetty viilto tai raskas iho | vaihtelee | vähennä 25-35% | 0,15-0,25 mm/kierros | Negatiivinen harava ja vahva reuna; Älä koskaan anna työkalun jäädä leikkaukseen |
- Pidä ensimmäinen läpimeno valun ihon alapuolella. Jäähtyneen pinnan kuoriminen on luotettavin tapa rikkoa reuna.
- Älä tavoittele maalia pelkällä rehulla. Palloraudassa viimeistely paranee enemmän nopeuden ja reunojen terävyyden ansiosta kuin kevyemmällä syötöllä.
- Jyrsintä: kiipeä sahaus asennuksen salliessa, pidä syöttö hammasta kohti ylhäällä ja poista hienojakoiset kappaleet uudelleenleikkauksen sijaan.
- Tarkista kovuus saapuvasta erästä, ei vain ensimmäisestä artikkelista. Erä, jonka teho on 30 HBW näytteen yläpuolella, kumoaa kyseisellä näytteellä todistetun ohjelman.
Merkitse kovuusalue ostotilaukseen. 170-230 HBW nauha on työstöohje yhtä paljon kuin metallurginen, ja on paljon helpompaa sopia ennen valua kuin kiistellä työkalun käyttöikäongelman jälkeen.
Casting Skin, Chill ja First Pass
Hiekkavalukappaleen ulompi yksi tai kaksi millimetriä ei ole materiaalia, jota varten välikappale on valittu. Tämä kerros voi pitää sisällään jäähdytetyn alueen kylmämuotista, poltetusta hiekasta, oksideista ja pienistä inkluusioista. Sen poistaminen kevyellä viimeistelyllä saa työkalun hankaamaan eikä leikkaamaan, ja hankaus tuhoaa reunoja.
Varo kovia kohtia nousuputkien ja ohuiden kylkiluiden lähellä. Ne voivat istua reilusti ilmoitetun erän kovuuden yläpuolella. Jos sama kohta kussakin osissa vinkua ja värjäytyy, käsittele sitä ensin kuvio- ja jäähdytysongelmana; terälaadun vaihtaminen siirtää vikaa vain muutaman osan myöhemmin.
- Tasoita pinnalle, joka työstetään joka tapauksessa, tai määritä koneistettu alusta peruspisteeksi.
- Tue suoraan jokaisen puristimen alta. Pallorauta on tarpeeksi sitkeä joustaakseen puristuskuorman alaisena ja pitääkseen taipuman, kunnes puristimet irtoavat.
- Käytä kolmipistetukea ja säädettäviä tunkkeja pitkissä jalustoissa ja pilareissa ja tarkista keinuminen ennen kuin kiristät mitään.
- Karkea, vapauta ja viimeistele. Jos kappale liikkuu rouhinnan jälkeen, liike kuuluu prosessisuunnitelmaan, ei työstömuistiinpanoon.
Poraukset, perusteet ja kotelot, joiden on pysyttävä samankeskisinä
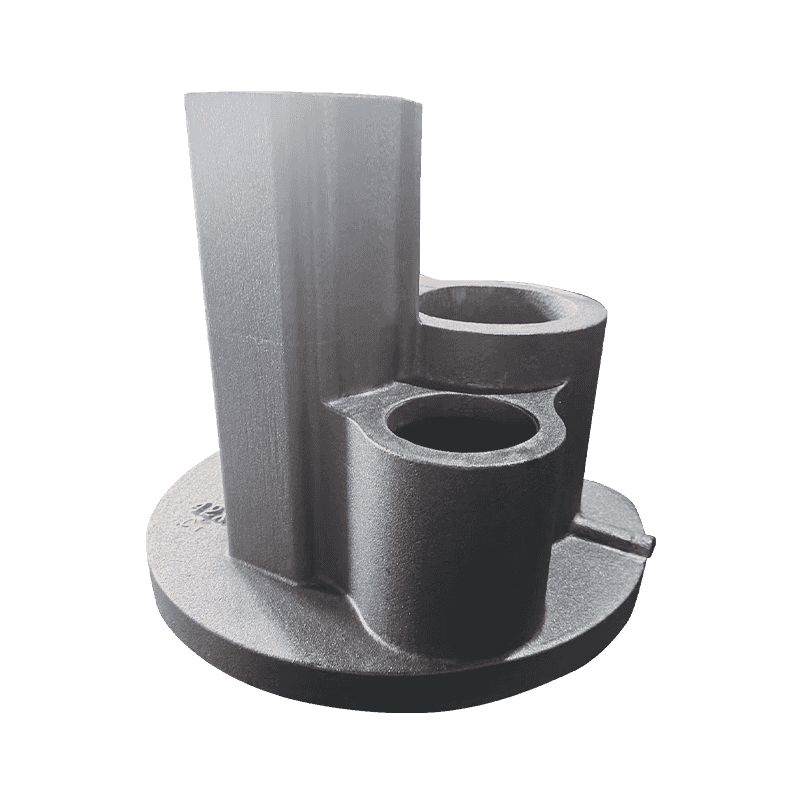
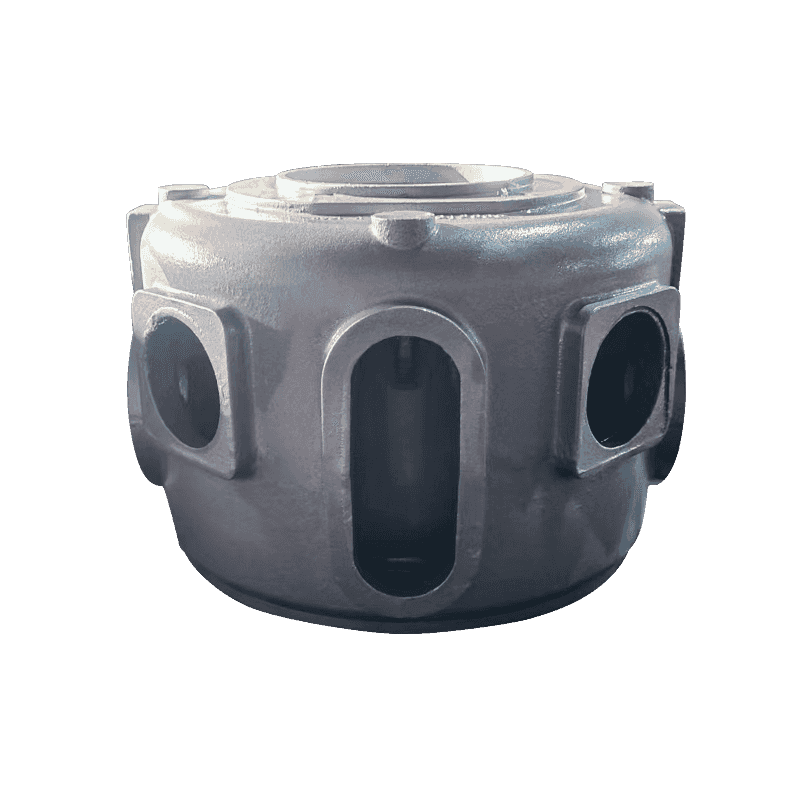
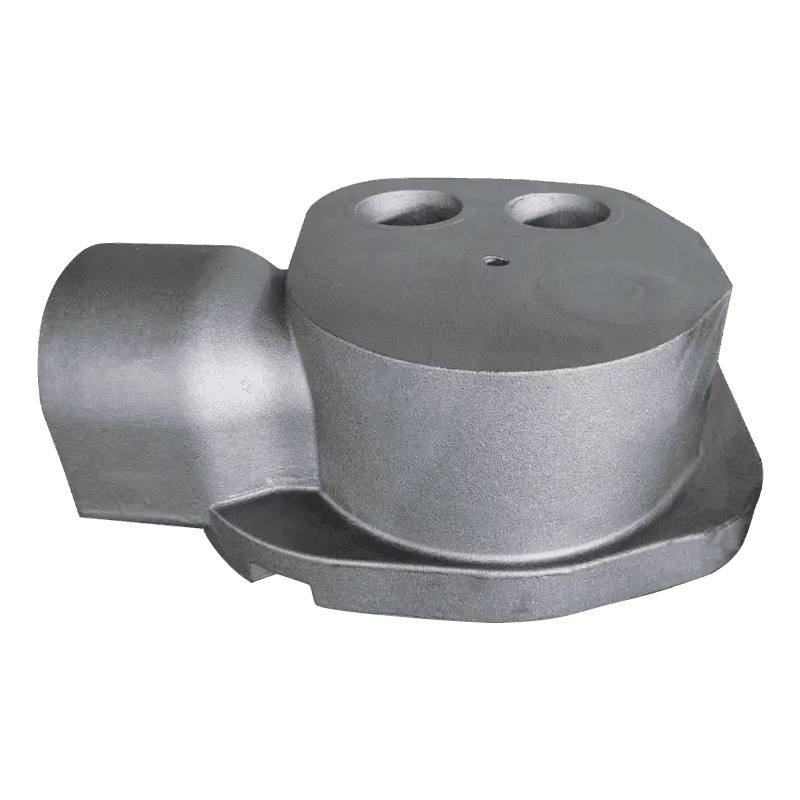
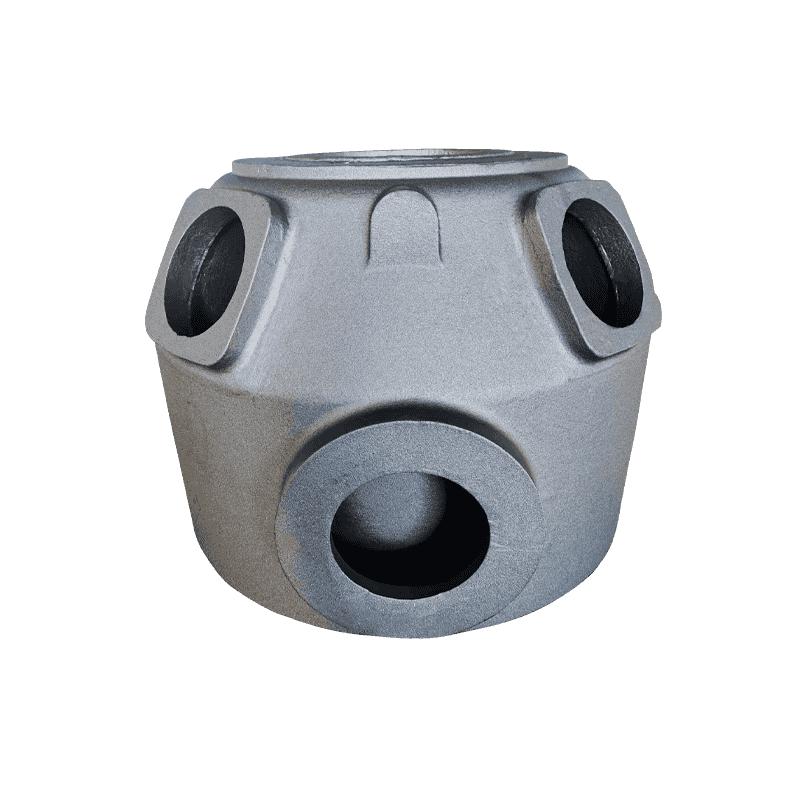
Useimmat koneistettujen pallografiittivalurautavalujen hylkäykset ovat geometrisia, eivät kosmeettisia. Kompressorin runko yhdistää kiinnityspinnan, pääreiän ja useita akselin istukkaa. Ilmoita, että poraus raakavalupinnasta ja toleranssi, jota todella työskentelet, on kuvion, ei koneen.
Pysyvä järjestys ei ole lumoava: karhea peruspinnat, anna valun asettua, viimeistele sitten poraus ja koneista kaikki siihen liittyvät istuimet siitä. Palloraudan suurempi lujuus antaa suunnittelijoille mahdollisuuden ohentaa seiniä verrattuna harmaaraudaan, mikä lisää painoa ja vahingoittaa vakautta, koska ohut kotelo taipuu puristuksen alla ja rentoutuu leikkauksen jälkeen.
Koneistuslisä on keskustelun toinen puoli. Liian pieni lisäys pakottaa matalaan hankauskulkuun; liian paljon tarkoittaa ylimääräistä rouhintatoimintoa ja suurempaa mahdollisuutta avata huokoisuutta.
| Casting koko (enimmäismitta) | Yksikasvokorvaus | Tyypilliset osat |
|---|---|---|
| Jopa 150 mm | 2-3 mm | Kannet, pienet kotelot, koneistetut pehmusteet |
| 150-500 mm | 3-5 mm | Pumppurungot, laakeripesät, venttiilirungot |
| 500-1500 mm | 5-8 mm | Kompressorirungot, koneen alustat |
| Yli 1500 mm | 8-12 mm | Pylväät ja suuret kehykset |
Kehykset ja pylväät: Missä värinä määrittää viimeistelyn
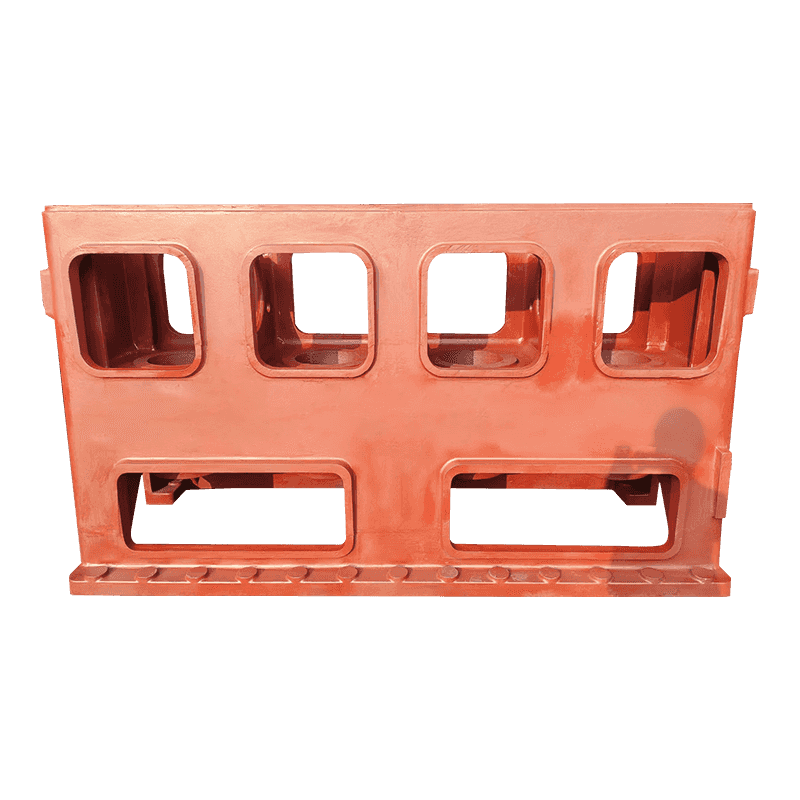
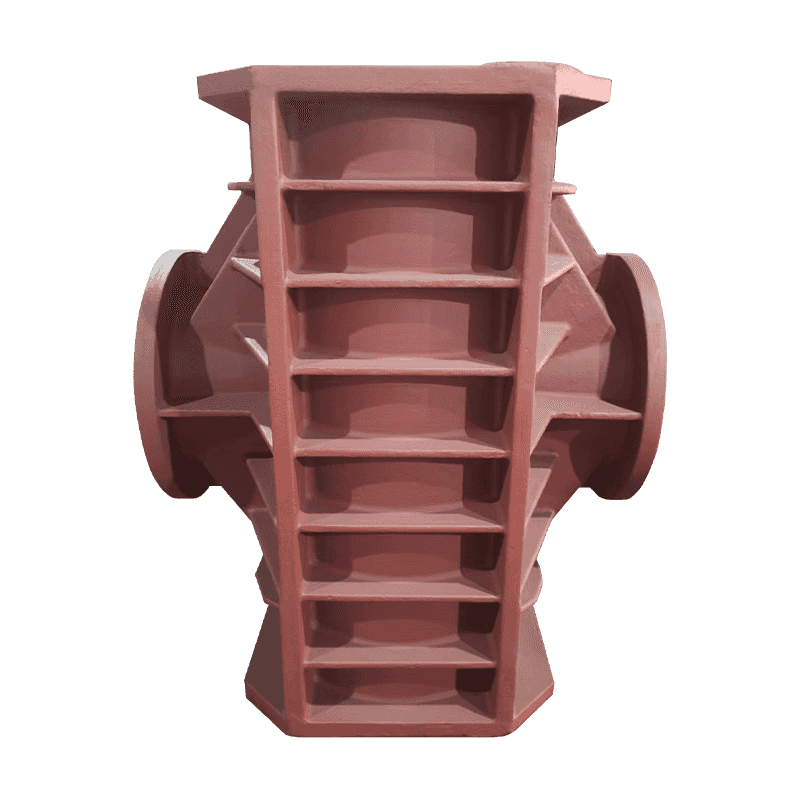
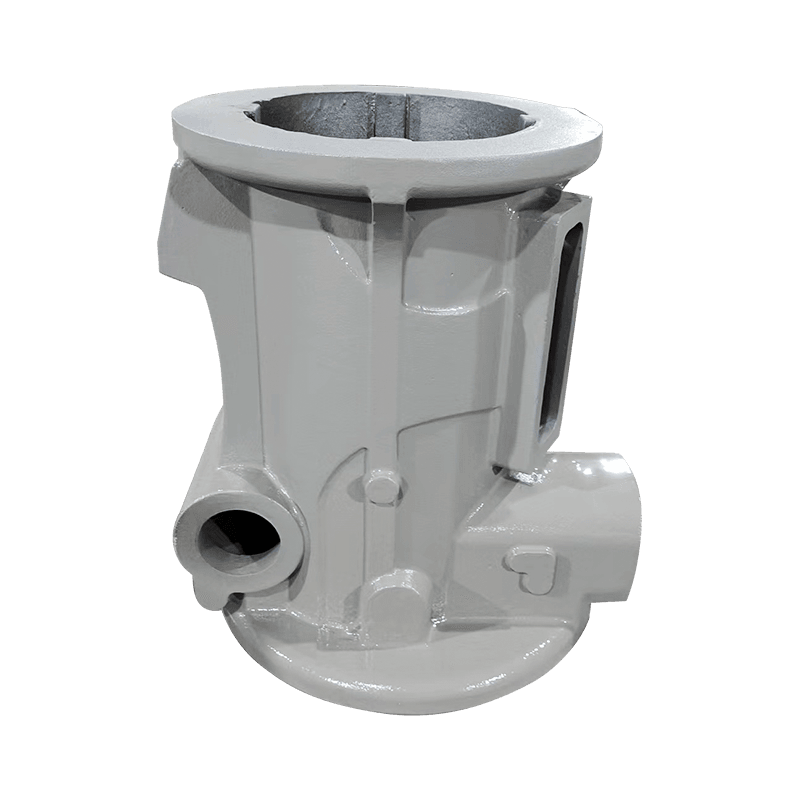
Työstökoneiden valmistajat valitsevat harmaan tai pallografiittiraudan välillä syistä, jotka näkyvät leikkauksessa. Harmaan raudan hiutalegrafiitti muuntaa tärinän tehokkaasti lämmöksi, joten sängyt ja liukumäet, joiden on pysyttävä hiljaa, ovat usein harmaata rautaa. Nodulaarinen grafiitti luopuu osan vaimentamisesta, mutta lisää lujuutta ja jäykkyyttä, minkä vuoksi taivutuskuormituksen alaiset pilarit ja rakenteet ovat usein pallografiittista rautaa.
Koneistelijalle tämä tarkoittaa, että suuren valun on oltava vakaa, ennen kuin se voi olla tarkka. Lämpötasapainolla liikkeen kanssa on yhtä paljon merkitystä kuin kiinnityksellä: rouhittu kylmä ja viimeistelty lämmin pylväs liikkuu toimintojen välillä. Laajempi kuva miten valun laatu vaikuttaa koneistustarkkuuteen kannattaa lukea ennen kuin piirros jäätyy.
Käytännössä: koneista ensin kiinnityspinta, osoita siitä kiskon istuimet ja pidä viimeistelyä, kunnes osa on pysähtynyt. Tiukkojen toleranssien kohdalla mittaa kahtena eri päivänä.
Pumpun ja venttiilin rungot: seinämän paksuus ja vuotoreitit
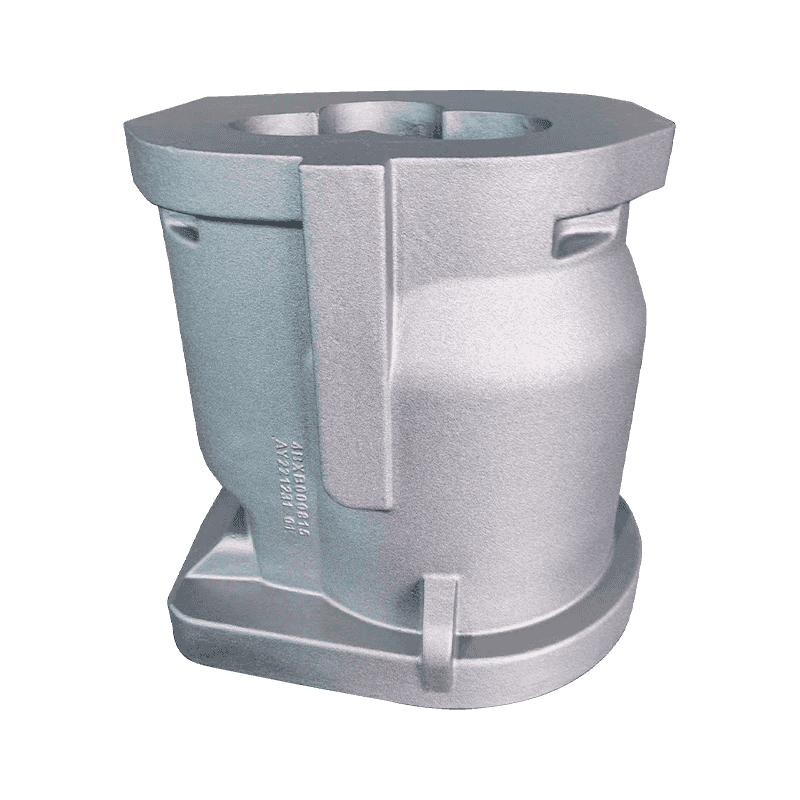
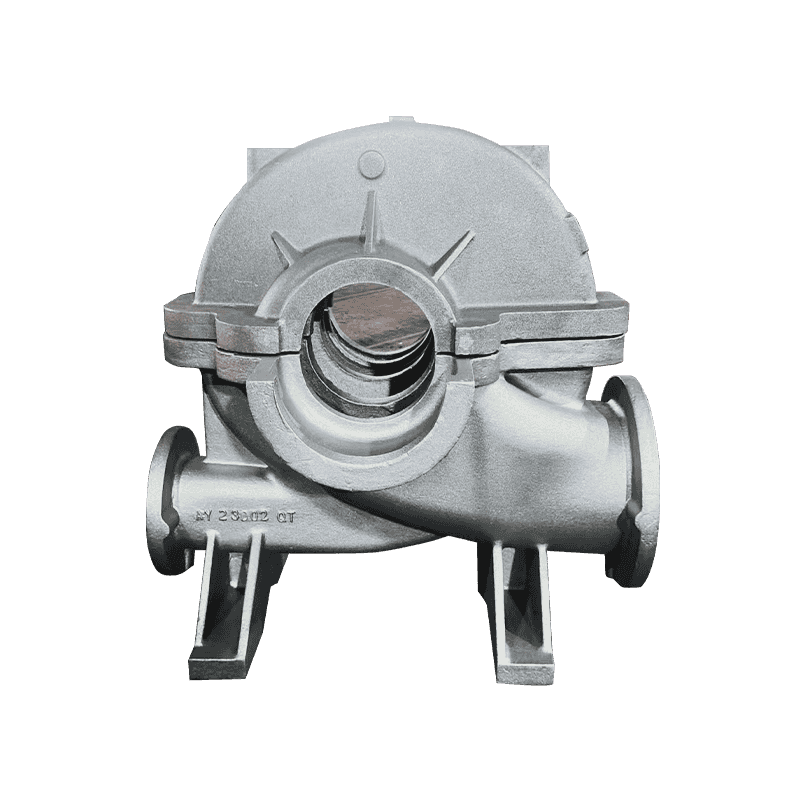
Pumppukotelot ja venttiilirungot ovat painerajoja, joten piilovika on kova hinta. Seinään haudattu huokos on valu; sama poratangon avaama huokos on romutettu osa, johon on jo investoitu koneistustunteja.
Kaksi tapaa vähentää tätä riskiä. Määritä painerajojen rikkomaton tutkimus ennen koneistusta eikä sen jälkeen, koska radiografia tai ultraäänitestaus karkealla valulla maksaa paljon vähemmän kuin valmis osa, jossa on itkutiiviste. Ja laippapintojen ja tiivistereikien piirustukseen tulee tasaisuus ja yhdensuuntaisuus, koska yleiset mittatoleranssit hallitsevat harvoin ominaisuutta, joka todella vuotaa.
Pallorauta ansaitsee paikkansa täällä sietämällä vesivasaraa, lämpökiertoa ja painepiikkejä, jotka rikkoisivat hauraamman materiaalin. Koneistuksen seuraus on yksinkertainen: tiivistepintojen ja pulttiympyröiden on säilyttävä geometriassaan hydrotestauksen jälkeen, ei vain työpenkissä.
Mitä ratkaista ennen ensimmäistä leikkausta
Pallorautavalujen luotettava koneistus on enimmäkseen ostotottumusta eikä työkalujen salaisuus. Laita nämä kohdat tilaukseen ja myymälä lakkaa arvaamasta:
- Luokka plus kovuusalue, jossa testipaikka on ilmoitettu.
- Työstövara ominaisuuskohtaisesti, ei yksi peittokuva.
- Peruspisteen määritelmä ja onko peruspiste valutettu vai koneistettu.
- Paine- ja tiivistyspintojen huokoisuuden hyväksymiskriteerit.
- Näytehyväksyntä, joka sisältää kovuuskartan leikatusta osasta.
Palkkaus: kun kovuuden leviämistä valvotaan ja peruspisteistä sovitaan, pallografiittirautakoneet ennustettavissa olevilla nopeuksilla ja ennustettavalla työkalun käyttöiällä. Jäljelle jää muuttuja, jonka päätit jättää avoimeksi.
Haian Aoyu Machinery Manufacturing valmistaa pallografiitti- ja harmaavalurautaa kompressori-, pumppu-, venttiili- ja työstökoneiden valmistajille. Vuotuisella valukapasiteetilla on noin 20 000 tonnia ja vientikokemusta Euroopassa, Japanissa ja Pohjois-Amerikassa. voit tarkistaa koko valulaakeri näiden osien taakse ennen kuin asetat piirustuksen toimittajan pöydälle.