FI
Tarkkuus Pallorautavalut : Mikä ratkaisee, lähetetäänkö erä
Kompressorikotelolla voi olla täydellinen materiaalitodistus, ja se voidaan silti romuttaa koneistuskeskuksessa. Arvosana oli oikea, nodulaarisuus oikea, ja valu oli silti väärä osa.
Tämä kuilu yhteensopivan ja käyttökelpoisen valun välillä on se paikka, jossa useimmat pallografiittirautaprojektit voitetaan tai hävitään. Tarjouksessa on yleensä kolme numeroa: luokka, paino ja kilohinta. Mikään kolmesta ei päätä, toimiiko hanke. Se ratkaisee, pysyykö seinämän paksuus piirustuksen mukaan, onko koneistusvara yhtenäinen osasta toiseen ja tuottaako ensimmäinen kiinnitysasennus osia romutusraportin sijaan.
Joten hyödyllinen kysymys ei ole, mikä valimo on halvin. Se on se, mikä valimo voi sisältää kolme tai neljä ominaisuutta, joista työstöprosessisi riippuu, todellisuudessa tilaamallasi tilavuudella. Kaikki alla oleva seuraa siitä.
Mitä tarkkuus todellisuudessa tarkoittaa pallografiittiraudassa
Tarkkuus is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Metallurginen hallinta: noin 85 prosentin tai parempi nodulaarisuus sinulle tärkeässä osassa, vakaa kyhmyjen määrä ja ferriitti-perliittisuhde, joka vastaa piirustuksen kovuusaluetta.
- Mittojen hallinta: koneistettujen pintojen toistettava sijainti suhteessa valittuun peruspisteeseen, ei pelkästään runsas kokonaispituuden toleranssi.
- Sisäinen kestävyys: ei kutistumishuokoisuutta osissa, jotka kantavat kuormaa, pitävät paineen tai porataan ja kierretään.
Toisessa ja kolmannessa kerroksessa lainausmerkit eroavat toisistaan. Kaksi valimoa voivat molemmat lainata 500-7 ja molemmat kaata puhdasta rautaa, mutta silti toimittaa osia, jotka käyttäytyvät eri tavalla koneistuslinjalla, koska toinen ohjaa ohutseinämäisen sylinterin vaipan paksuutta ja toinen käsittelee sitä muuttujana, joka lajittelee itsensä.
Et osta rautaa kilolla. Ostat valupinnan ja koneistajasi suorittaman ensimmäisen leikkauksen välisen etäisyyden.
Valitse arvosana leikkauksen mittaamisen jälkeen
Julkaistut ominaisuudet tulevat tavallisista testipalkeista, eivät sinulta. Leikkauskoko määrittää, kuinka hitaasti metalli jäähtyy, ja jäähdytysnopeus määrittää, kuinka paljon perliittiä päätyy matriisiin. Datalehdestä valittu laatu voi siksi käyttäytyä eri tavalla, kun se on valettu 60 mm:n navaan.
| ISO 1083 luokka | ASTM A536 vastaava | Vetolujuus | 0,2 % saanto | Pidentymä | Tyypilliset osat |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15 % | Pumpun rungot, venttiilipesät, kannet |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7 % | Laakerin istuimet, roottorin istuimet, kampikammiot |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3 % | Koneen alustat, pylväät, kuormakannattimet |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2 % | Kulutuskriittiset sisäosat ja ohjaimet |
Siitä seuraa kaksi seurausta. Jos raskas osa vaatii 600-3, odota keskustelua seostuksesta tai lämpökäsittelystä, koska itse osa toimii kohdetta vastaan. Ja venymä on määrä, jonka ostajat yleensä ohittavat; se on usein se, joka ennustaa, kuinka valukappale käyttäytyy, kun puristussovitus tai lämpösykli painaa sitä.
Pinnoitettu hiekka, hartsihiekka, vihreä hiekka: sovita prosessi ominaisuuteen
Muovausreitti asettaa saavutettavan toleranssin, pinnan viimeistelyn ja työkalukustannukset ennen ensimmäistä valua. Myöhään valitseminen on kallista, koska reitin vaihtaminen tarkoittaa yleensä uusia malleja.
- Vihreä hiekka: alhaisimmat mallikustannukset ja hyvä taloudellinen keskikokoisille ja suurille osille tasaisella tilavuudella; ohuet seinät ja terävät sisäytimet vaativat lisävaraa.
- Hartsisidottu hiekka (ei-paista): vankka välimaa keskisuurille erille, parempi mittojen vakaus kuin vihreä hiekka ja joustava työkalu.
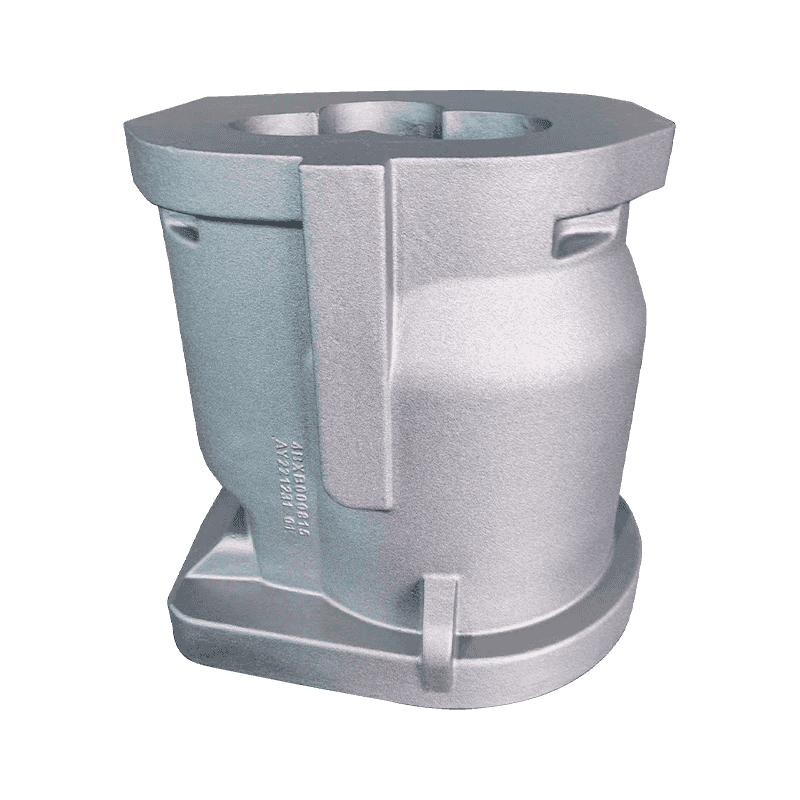
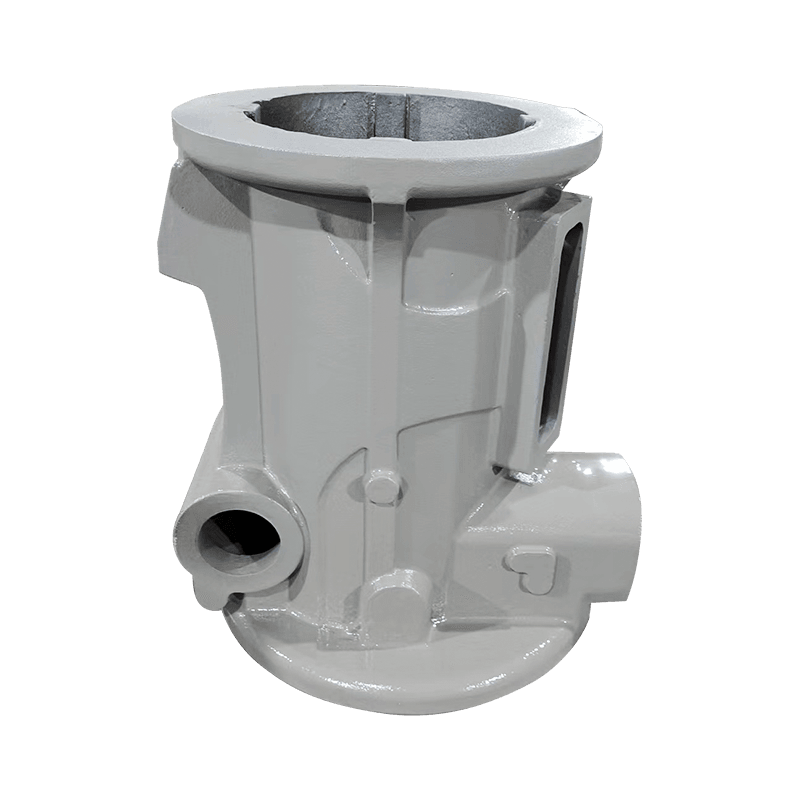
- Pinnoitettu hiekka (kuori): tavallinen valinta ohutseinäisille, erittäin toistettaville osille, kuten kompressorin sylintereille, joissa seinämän tasaisuus on tärkeämpää kuin kuvion hinta.
- Lämpökäsittely: ei muovausprosessi, vaan osa samaa päätöstä, koska normalisointi tai jännityksenpoisto muuttaa sekä kovuutta että mittakäyttäytymistä koneistuksen jälkeen.
Suvaitsevaisuusvaatimukset tarvitsevat luokan, eivät adjektiivia. Toimittaja, joka sanoo "pidämme yhden millimetrin", kuvailee yhtä ominaisuutta. Kysy, mikä toleranssiluokka koskee sitä ominaisuutta, johon valaisimen sijainti on.
Missä nämä valukappaleet sijaitsevat valmiin koneen sisällä
Osat on helpoin määritellä niiden työn perusteella, koska siten hyväksymiskriteerit kirjoitetaan alun perin.
Kompressorivalut
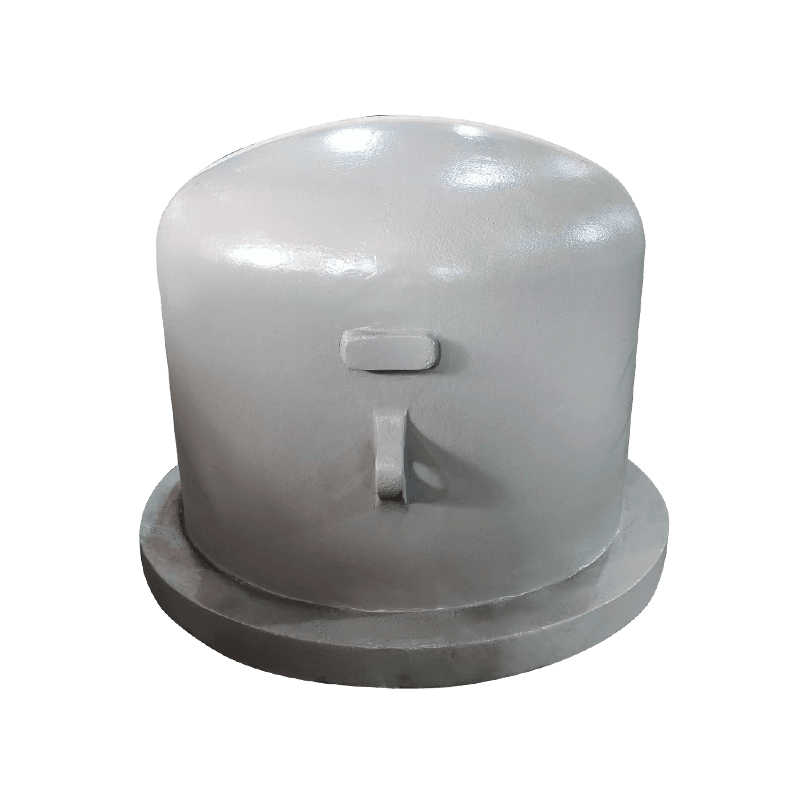
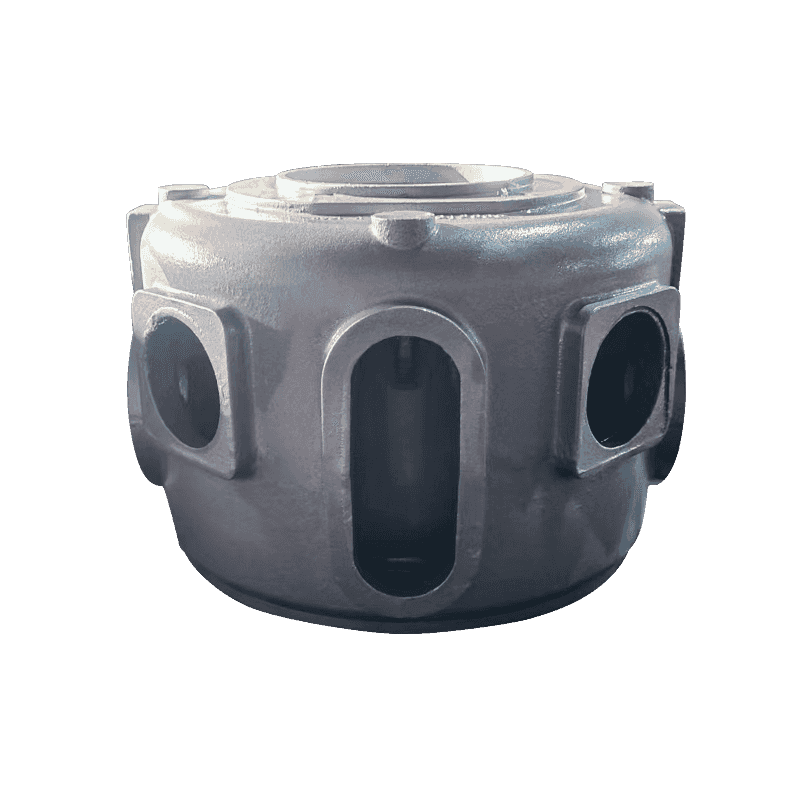
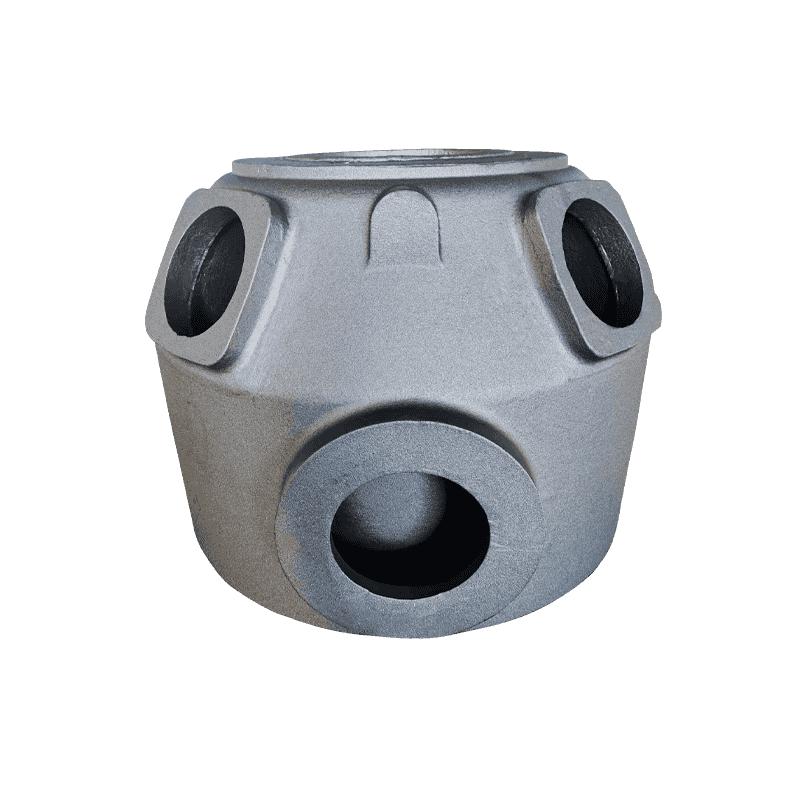
Kompressorityöt liittyvät tiivistykseen, kohdistukseen ja öljynhallintaan. Laakerin istuimet, roottorin istuimet, kampikammio, sylinterit, pakoputket ja öljykauhat epäonnistuvat kukin eri tavalla: liian pehmeä istuin kuluu soikeaksi, ajautuva sylinterin seinämä menettää puristusta, vääntyvä kampikammio ei kestä laakerin esijännitystä. Kuinka sinä tasapainottaa lujuutta ja kulutuskestävyyttä laakerin istukassa on tyypillinen esimerkki päätöksestä, joka on tehtävä valuvaiheessa, ei koneistuksen jälkeen.
Pumppu- ja venttiilivalut
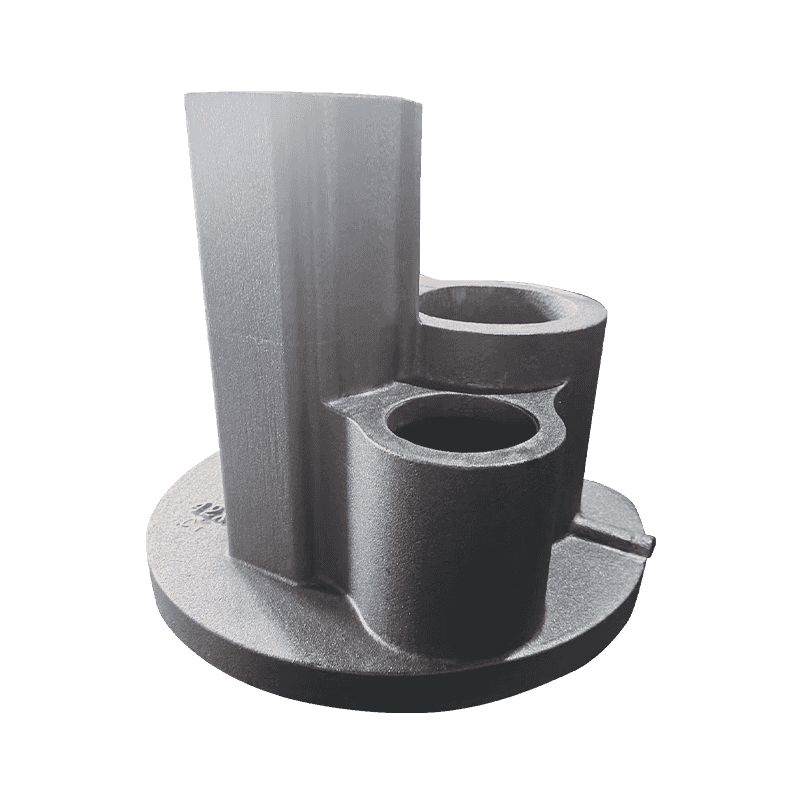
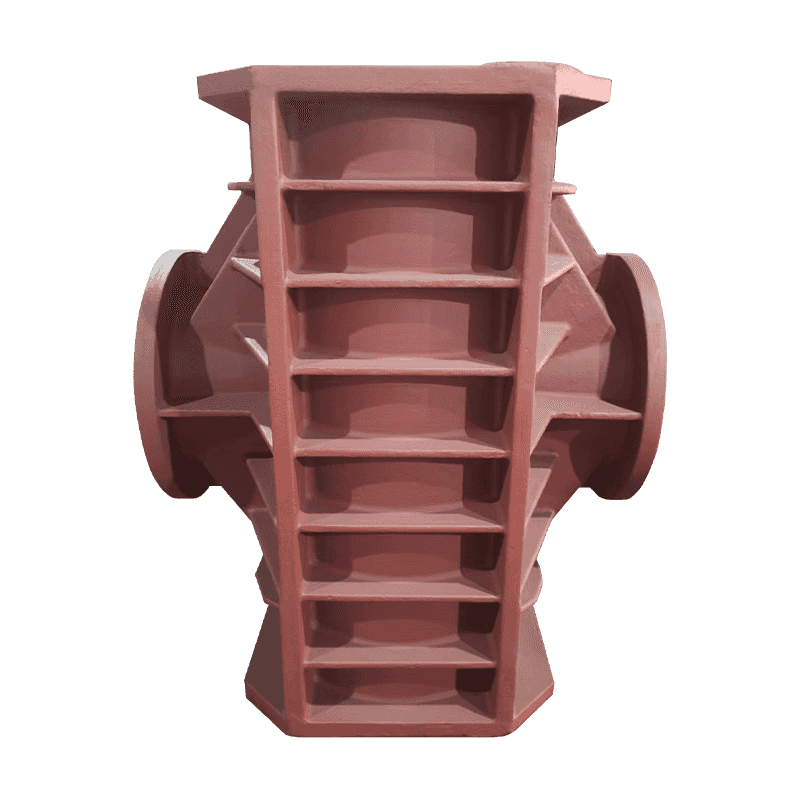
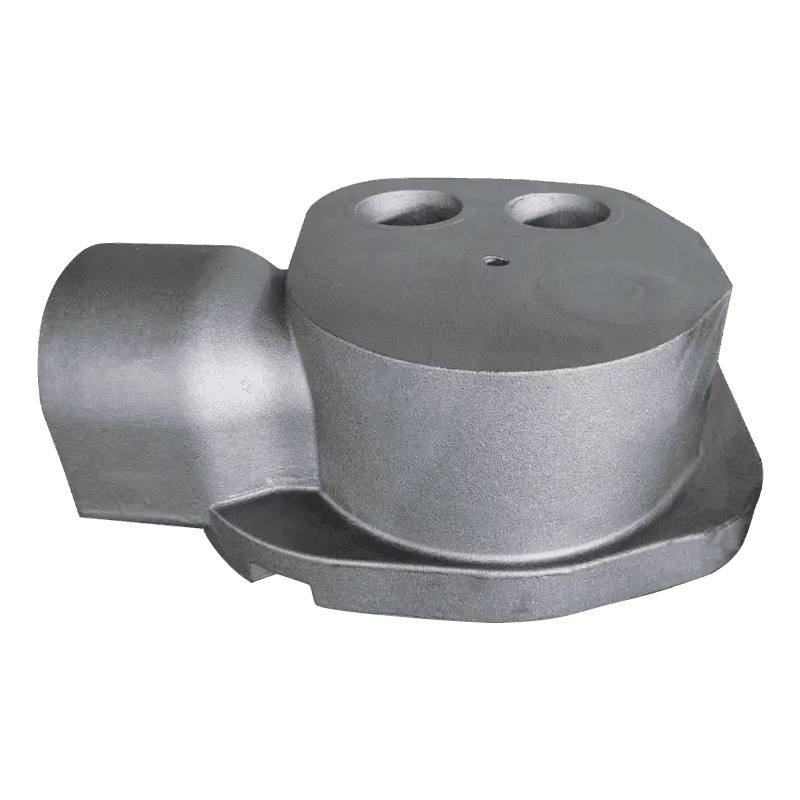
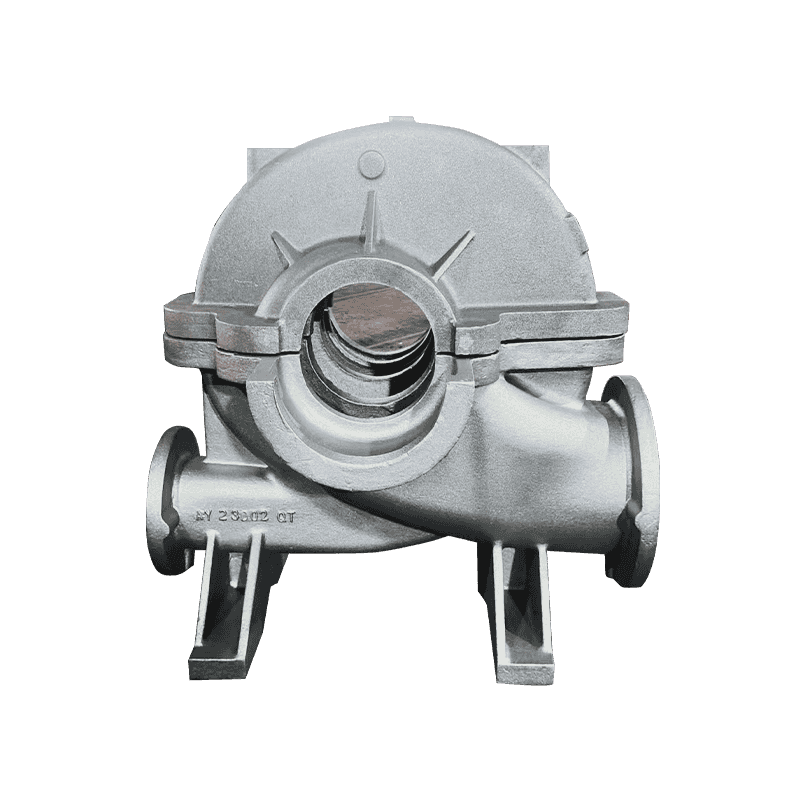
Aksiaalivirtauspumput, pumppurungot, kaksoispumppujen kannet, mäntäpumppujen venttiilirungot ja pumppulevyt ovat yleensä painetiiviitä tai virtauskriittisiä. Tässä vastaanottokoe on usein vuototesti plus seinämänpaksuuden tarkistus, mikä tarkoittaa, että huokoisuuden hallinta on tärkeämpää kuin vetolujuus.
Työstökoneiden valut
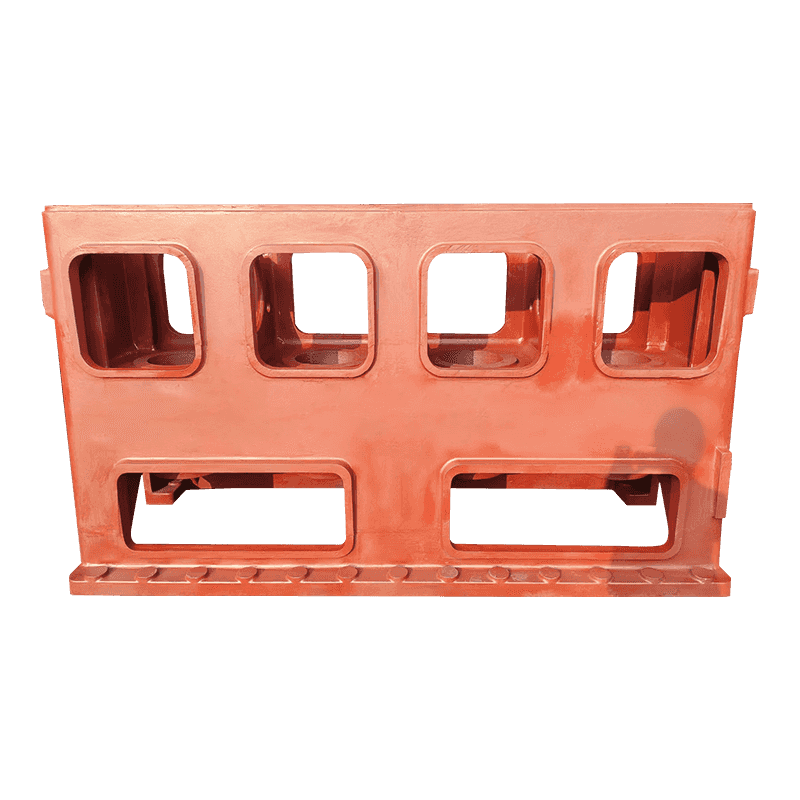
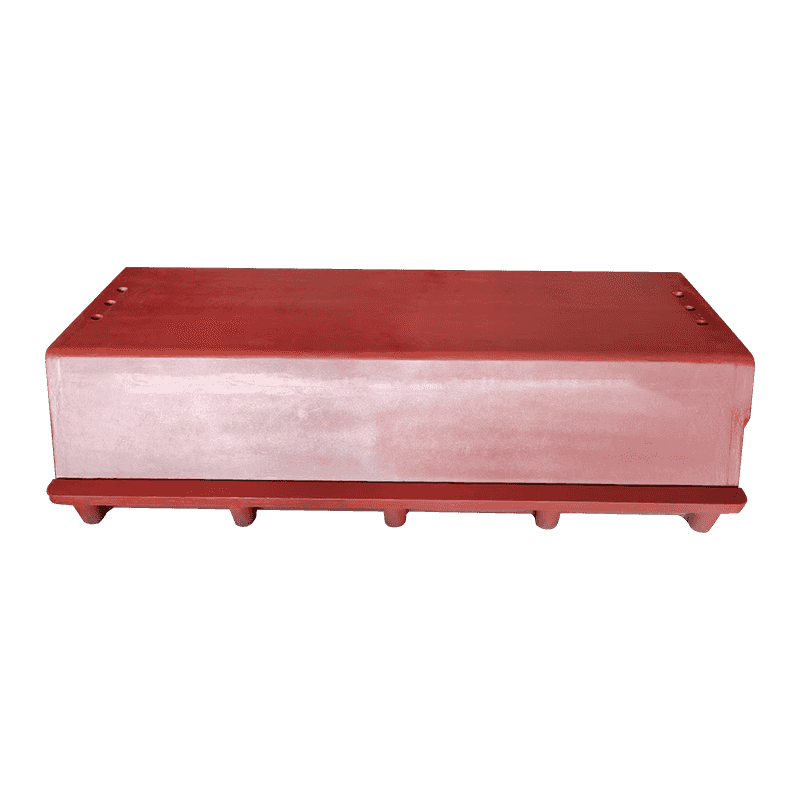
Pohjat ja pylväät ovat päinvastaisia: raskaita, hiljaisia osia, joiden todellinen arvo on jäykkyys ja mittavakaus vuosien aikana. Stressinpoisto ja osien tasaisuus ovat tärkeämpiä kuin tiukka lineaarinen toleranssi.
Mitä on tarkistettava ennen näytteen hyväksymistä
Ensimmäisen artikkelin näyte todistaa, mitä valimo voi tehdä kerran. Hyväksynnän tulee koskea sitä, mitä se voi tehdä joka kerta. Kuusi tuotetta kantavat suurimman osan painosta:
- Nodulaarisuus mitataan itse kappaleesta leikatusta osasta, ei vain erikseen valetusta testitankosta.
- Mittaraportti, joka viittaa samoihin perusarvoihin, joita valaisimesi käyttää, ja toleranssiluokka on nimenomaisesti ilmoitettu.
- Seinämän paksuus ohuimmasta kohdasta mitattuna vähintään kolmesta osasta samasta valusta.
- Kovuus vaihtelee erän erissä, koska noin 30 HB:tä leveämpi hajautus merkitsee yleensä epätasaista jäähdytystä tai lämpökäsittelyä.
- Kantavien tai paineenpitävien osien kuntotarkastus ultraäänitestillä tai leikkaamalla uhrautuva osa.
- Jäljitettävyys lämpönumerosta kaatopäivään lämpökäsittelyerään, joten myöhemmin löydetty ongelma voidaan rajata nopeasti.
Jos nämä kuusi kohdetta näkyvät ensimmäisen artikkelin raportissa ilman, että niitä pyydetään kahdesti, sinulla on suurin osa tarvitsemastasi toistuvan tilauksen tekemiseen luottavaisin mielin.
Pelkästään hinnalla ostetut valukappaleet ovat kalleimpia. Kaksi prosenttia alhaisempi yksikköhinta kestää harvoin yhden uudelleentyöstön, yhden ilmakuljetetun vaihtoerän tai yhden pysähtyneen kokoonpanolinjan.
Mikä todella muuttaa hintaa
Yksikköhinta on viimeinen katsottava numero, koska se on koottu kuudesta muusta.
- Kuvion ja ydinlaatikon kuoletus, jaettuna eräkoon mukaan.
- Työstövara: ylimääräinen 3 mm suurella pinnalla on todellinen paino, oikea metalli ja todellinen leikkausaika.
- Metallurginen reitti: seostus ja lämpökäsittely, joita tarvitaan tason saavuttamiseksi raskaassa osassa.
- Tarkastuksen laajuus: mittaraportit, ultraäänitestit ja leikatut näytteet lisäävät kustannuksia ja vähentävät riskejä.
- Romumäärä ohutseinäisissä osissa, joissa päällystetty hiekka pyrkii ansaitsemaan työkalukustannukset takaisin.
- Pakkaus- ja vientikäsittely osille, joissa on ohuet seinät ja viimeistellyt koneistetut pinnat.
Ostaja, joka ymmärtää nämä kuusi, voi neuvotella tosiasioiden kanssa. Ostaja, joka vertaa vain kilokohtaista lukua, neuvottelee valimon valvonnassa olevan numeron kanssa.
Tarkkuus ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Työskentele sitten oikeassa järjestyksessä: paikanna työstön peruspiste, palaa valuun ja anna laatu- ja muovausprosessin seurata. Tilaus epäonnistuu harvoin.